


Нанесение покрытия и последующее охлаждение работают как единый процесс. Продукт покрывается шоколадной массой, а затем поступает в охлаждающий туннель, где покрытие стабилизируется для дальнейших операций. Поэтому оба участка линии рассматривают вместе: скорость движения продукта определяет время его нахождения в охлаждающей зоне, а требуемый выпуск зависит от рабочей ширины и раскладки изделий на конвейере.
Подбор начинают с продукта и производственной задачи, а затем определяют рабочую ширину, скорость движения и необходимую длину охлаждения.
Из каких участков состоит линия глазирования
В базовой последовательности процесс можно представить так:
подача продукта → глазировочная секция → охлаждающий туннель → выход продукта.
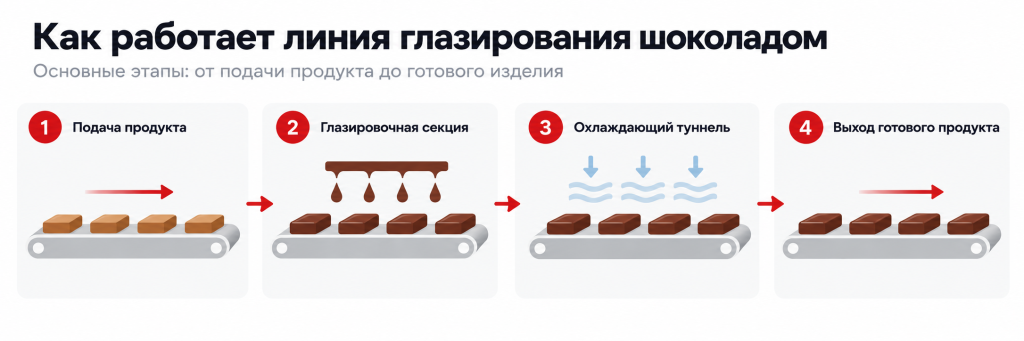
На первом участке продукт подается в рабочую зону и покрывается шоколадной массой. Затем изделия без промежуточной перегрузки поступают на охлаждение. Производительность этого участка и параметры охлаждения должны соответствовать одному режиму движения продукта.
В качестве практического примера рассмотрим линию с рабочей шириной 600 мм. Длина глазировочной секции составляет 2,3 м. Материал SUS304 указан для рамы глазировочной секции, бункера, емкости, трубопроводов и ряда элементов охлаждающего туннеля.
Приведенные параметры относятся к этому примеру и не являются общими характеристиками всей серии.
Сначала продукт и требуемый выпуск
Подбор начинается с того, что именно предстоит глазировать. Размеры и форма изделий определяют возможную раскладку на рабочей ширине. От количества изделий в ряду и шага между ними зависит, сколько продукта сможет проходить через глазировочную секцию при выбранной скорости конвейера.
Производительность зависит от ширины ленты, раскладки продукта и скорости движения. Поэтому две линии с одинаковой рабочей шириной могут давать разный выпуск.
Практический расчет начинается с размеров изделия и требуемого выпуска. Затем определяют возможную раскладку по ширине и оценивают, какая скорость конвейера потребуется для получения заданного количества продукции.
Если продукт крупный, на одной и той же ширине помещается меньше изделий. Для небольших изделий возможна более плотная раскладка. При этом технологически допустимые расстояния между продуктами зависят от самого изделия и процесса глазирования, поэтому универсальное количество рядов без исходных данных задавать нельзя.
Рабочая ширина: почему ее выбирают по продукту
Рабочая ширина определяет пространство, доступное для размещения изделий на конвейере. В линейке оборудования могут использоваться разные исполнения по ширине, поэтому при выборе сравнивают не сам размер машины, а то, как конкретный продукт размещается в рабочей зоне.
Рабочая ширина конвейера в этом случае составляет 600 мм. В линейке QKEB представлены варианты с рабочей шириной 400 и 600 мм.
Выбор между ними имеет смысл делать после оценки раскладки продукта. Если требуемый выпуск достигается на меньшей рабочей ширине при приемлемой скорости движения, увеличивать ширину только ради достижения заданного выпуска не требуется. Если же нужное количество изделий невозможно разместить в ряд, большая рабочая ширина позволяет изменить раскладку и тем самым влияет на возможный выпуск.
После определения ширины и раскладки можно переходить к скорости конвейера. Здесь появляется второй связанный параметр — время охлаждения.
Как скорость линии связана с охлаждением
Продукт находится в охлаждающей зоне ограниченное время. При одинаковой длине туннеля увеличение скорости конвейера сокращает это время, а уменьшение скорости — увеличивает.
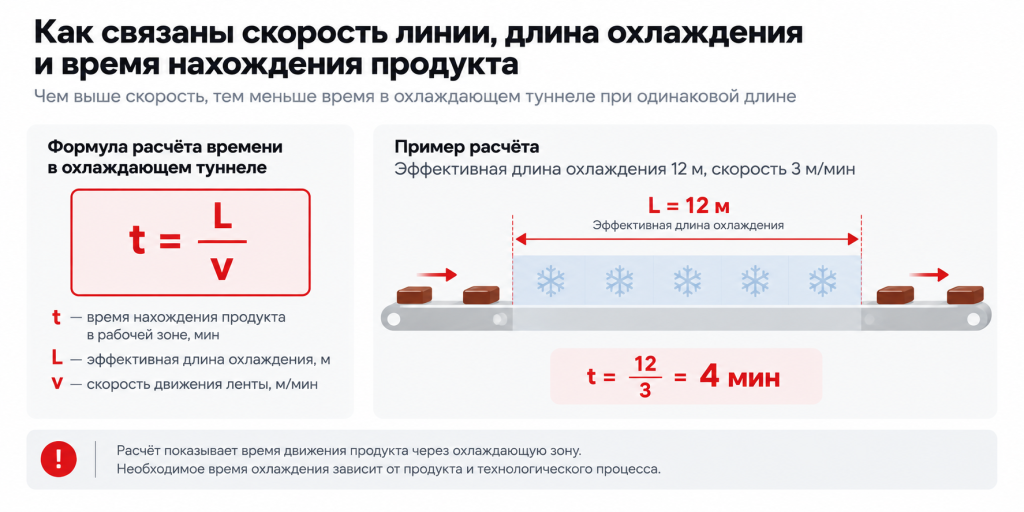
Для простой оценки используется зависимость:
t = L / v,
где:
t — время нахождения продукта в рабочей зоне, мин;
L — эффективная длина охлаждения, м;
v — скорость движения ленты, м/мин.
Например, при эффективной длине охлаждения 12 м и скорости 2 м/мин расчетное время движения через эту зону составит:
12 / 2 = 6 мин.
При скорости 3 м/мин:
12 / 3 = 4 мин.
Это расчет времени движения продукта через заданную длину, а не готовая технологическая рекомендация. Необходимое время охлаждения зависит от продукта, покрытия и условий процесса.
В примере с рабочей шириной 600 мм диапазон скорости составляет 2–4 м/мин. Конкретную скорость выбирают с учетом требуемого выпуска и необходимого времени охлаждения.
Почему эффективная длина охлаждения и длина туннеля — разные параметры
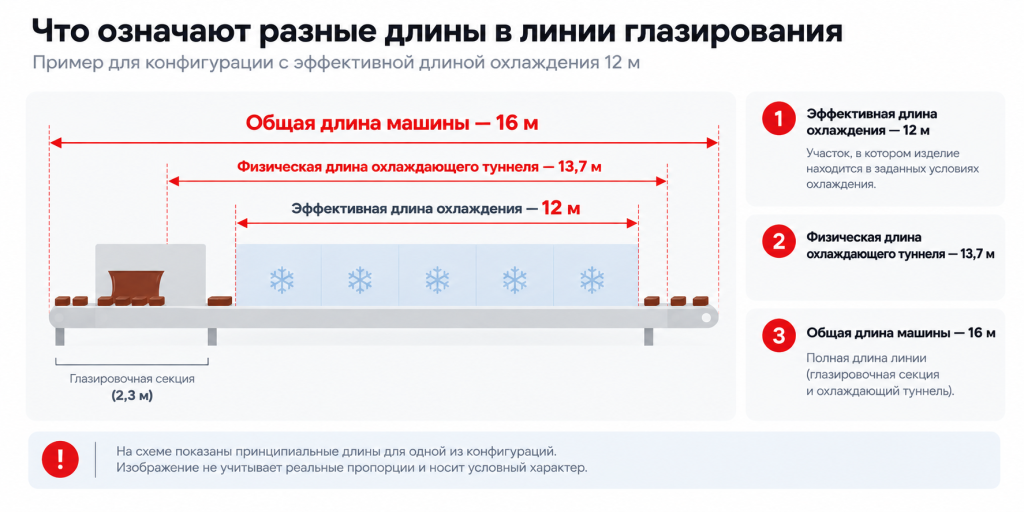
При чтении характеристик важно различать несколько размеров.
Разницу между этими размерами удобно показать на варианте с эффективной длиной охлаждения 12 м:
- эффективная длина охлаждения — 12 м;
- физическая длина охлаждающего туннеля — 13,7 м;
- общая длина машины — 16 м;
- длина глазировочной секции — 2,3 м.
Эти значения описывают разные части оборудования. Для технологического расчета времени движения продукта используется именно эффективная длина охлаждения. Физическая длина туннеля нужна для понимания фактических размеров оборудования, а общая длина машины — для размещения линии на производственном участке.
Поэтому обозначение «туннель 12 м» без уточнения может привести к ошибке: здесь 12 м — эффективная длина охлаждения, а физическая длина туннеля составляет 13,7 м.
При проектировании участка каждую из этих величин используют по своему назначению.
Как определить требуемую длину охлаждения
Если известны необходимое время нахождения продукта в охлаждающей зоне и рабочая скорость конвейера, зависимость можно использовать в обратную сторону:
L = v × t.
Например, если расчетная скорость движения составляет 2,5 м/мин, а для технологического процесса требуется 5 минут нахождения продукта в охлаждающей зоне, расчет дает:
2,5 × 5 = 12,5 м.
Это пример расчета, а не рекомендация по длине туннеля для конкретного продукта. Фактическое требуемое время охлаждения определяют по технологическому процессу.
Связь между скоростью и длиной хорошо видна на нескольких расчетных значениях:
| Эффективная длина охлаждения | При 2 м/мин | При 3 м/мин | При 4 м/мин |
|---|---|---|---|
| 10 м | 5 мин | 3,3 мин | 2,5 мин |
| 12 м | 6 мин | 4 мин | 3 мин |
| 15 м | 7,5 мин | 5 мин | 3,75 мин |
Значения в таблице рассчитаны по формуле t = L / v и показывают только время прохождения продукта через эффективную зону охлаждения. Они не задают технологический режим для шоколада или конкретного изделия.
Отсюда следует практическая последовательность: сначала определяют скорость, которая требуется для выпуска продукции при выбранной раскладке, затем — необходимое время охлаждения, и уже из этих двух параметров получают ориентир по эффективной длине туннеля.
Что проверить в глазировочной секции
Помимо рабочей ширины и скорости, при подборе оценивают исполнение самой глазировочной секции и удобство ее обслуживания.
Глазировочная секция оснащена выдвижным бункером, частотным регулированием шоколадного насоса и фотоэлектрическим контролем уровня шоколадной массы. Для рамы секции, бункера, емкости и трубопроводов указан материал SUS304.
Набор этих функций зависит от исполнения оборудования. Они влияют на организацию работы с шоколадной массой, регулировку процесса, очистку и доступ к рабочим узлам.
Отдельно оценивают движение ленты. Ее положение отслеживается фотоэлектрически, а автоматическая коррекция выполняется с помощью пневматических цилиндров. Для работы этой системы требуется подача сжатого воздуха со стороны заказчика.
При подготовке проекта параметры подключения сжатого воздуха следует уточнять для выбранной комплектации.
Что проверить в охлаждающем туннеле
Эффективная длина показывает, сколько пути продукт проходит в рабочей зоне охлаждения, но сама по себе она не описывает способность холодильной системы отводить необходимое количество тепла.
После предварительного определения длины туннеля проверяют холодильную систему применительно к продукту, температуре поступающего изделия, покрытию, скорости движения и условиям в производственном помещении.
Параметры холодильной системы зависят от конкретного исполнения оборудования, поэтому их уточняют при выборе линии под продукт и рабочий режим.
Такой порядок позволяет разделить два вопроса: сначала определить, какое время продукт должен провести в охлаждающей зоне и какая длина для этого нужна при рабочей скорости, затем проверить, обеспечивает ли выбранная холодильная система требуемые условия процесса.
Практический пример: линия шириной 600 мм
Рассмотрим логику подбора на примере линии с рабочей шириной 600 мм.
Диапазон скорости составляет 2–4 м/мин, длина глазировочной секции — 2,3 м, а эффективная длина охлаждения может составлять 10, 12 или 15 м. Для варианта 12 м физическая длина охлаждающего туннеля составляет 13,7 м, а общая длина машины — 16 м.
Если линия работает со скоростью 3 м/мин, продукт пройдет эффективную охлаждающую зону 12 м за 4 минуты. Если технологическому процессу требуется больше времени при сохранении этой скорости, потребуется большая эффективная длина либо пересмотр рабочего режима.
При этом скорость нельзя выбирать только по охлаждению. Она одновременно участвует в обеспечении требуемого выпуска. Поэтому окончательная конфигурация появляется на пересечении нескольких исходных условий: размеров продукта, его раскладки на ширине 600 мм, требуемого выпуска и условий охлаждения.
Как подбирать глазировочную машину и туннель как одну систему
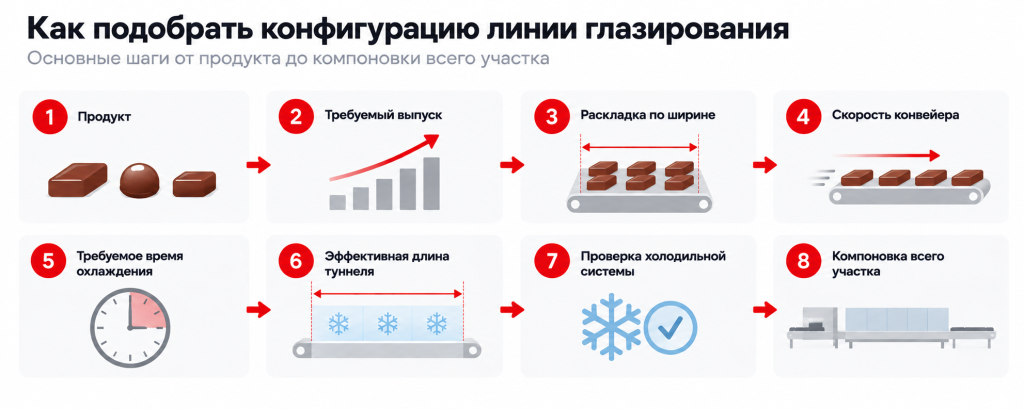
Последовательность подбора можно свести к нескольким связанным шагам:
продукт → требуемый выпуск → раскладка по ширине → скорость конвейера → требуемое время охлаждения → эффективная длина туннеля → проверка холодильной системы → компоновка всего участка.
Сначала задают продукт, его размеры и требуемый выпуск. По этим данным оценивают рабочую ширину и возможную раскладку изделий, а затем — скорость движения, необходимую для заданного потока продукции.
После этого скорость связывают с технологически необходимым временем охлаждения и получают ориентир по эффективной длине туннеля. Для выбранной длины проверяют холодильную систему и только затем переходят к окончательной компоновке оборудования на производственном участке.
Такой подход позволяет рассматривать линию как единый технологический маршрут, где изменение одного параметра влияет на остальные. Например, увеличение скорости может помочь повысить выпуск при неизменной раскладке, но одновременно сокращает время нахождения продукта в охлаждающей зоне. Возможность сохранить требуемое время охлаждения за счет увеличения длины туннеля оценивают с учетом технологического процесса и холодильной системы.
Для размещения оборудования дополнительно учитывают его физические размеры. В нашем примере при эффективной длине охлаждения 12 м длина самого туннеля составляет 13,7 м, а всей машины — 16 м.
Какие данные подготовить для подбора линии
На старте полезно собрать данные, которые описывают продукт и производственную задачу:
- вид продукта;
- размеры изделия;
- требуемый выпуск;
- вид покрытия;
- доступное место на производственном участке.
Если уже известны дополнительные технологические параметры — например, требования к охлаждению или предполагаемый режим работы линии, — их также можно передать при подборе.
Дальнейшие параметры связывают между собой уже в процессе выбора конфигурации: оценивают раскладку по рабочей ширине, скорость движения, необходимое время нахождения продукта в охлаждающей зоне, эффективную длину туннеля и компоновку линии.


