


Роторные таблеточные прессы MHNZ серии ZP: принцип работы и сравнение моделей
Как работают роторные таблеточные прессы MHNZ серии ZP и чем отличаются шесть самых ходовых моделей? Сравниваем характеристики, показываем готовые изделия и пресс-инструмент, разбираем выбор оборудования и дополнительные устройства для производственного участка.

Здравствуйте, коллеги и партнёры!
Когда предприятие планирует выпуск таблеток, сахарной или кондитерской посыпки, важно подобрать пресс, который сможет формировать изделия нужного размера и обеспечивать требуемый объем производства. При этом задачи бывают разными: одному предприятию достаточно нескольких тысяч изделий в час, другому требуется значительно больший выпуск. Отличаются и сами продукты — от обычных круглых таблеток до фигурных изделий со сложным контуром.
ZP-5, ZP-7, ZP-9, ZP-11, ZP-17 и ZP-33 — самые ходовые модели роторных таблеточных прессов MHNZ серии ZP в ассортименте компании «МЕХАНИЗМЫ». Эта линейка позволяет подобрать оборудование под разные объемы производства и требования к прессуемым изделиям.
Количество прессующих позиций и максимальная производительность помогают сравнить машины, но сами по себе не определяют выбор. Значение имеют свойства сырья, размеры изделия, необходимое усилие прессования и режим работы производства. Одна смесь хорошо формуется и сохраняет форму после выхода из матрицы, для другой приходится подбирать состав, режим прессования и инструмент.
Разберем, как работают роторные прессы ZP, чем отличаются шесть моделей и какие данные помогут выбрать машину под конкретную производственную задачу.
Как устроен и работает роторный таблеточный пресс ZP
Основные узлы и последовательность прессования
В рабочей части роторного таблеточного пресса расположен вращающийся ротор с матрицами и пуансонами. Матрица задает контур изделия, а верхний и нижний пуансоны сжимают находящийся в ней материал.
При вращении ротора каждая прессующая позиция проходит несколько операций. Сначала подготовленное сырье поступает в зону питания и заполняет полость матрицы. Положение нижнего пуансона определяет доступный объем заполнения. Затем материал сжимается между пуансонами: частицы сближаются и уплотняются, формируя изделие.
После прессования нижний пуансон поднимается и выталкивает таблетку из матрицы. Готовое изделие отводится из рабочей зоны, а прессующая позиция возвращается к следующему циклу.
Пока одна позиция заполняется сырьем, другие проходят прессование и выталкивание. Благодаря такой последовательной работе машина выпускает изделия непрерывно, без отдельного запуска каждого цикла.
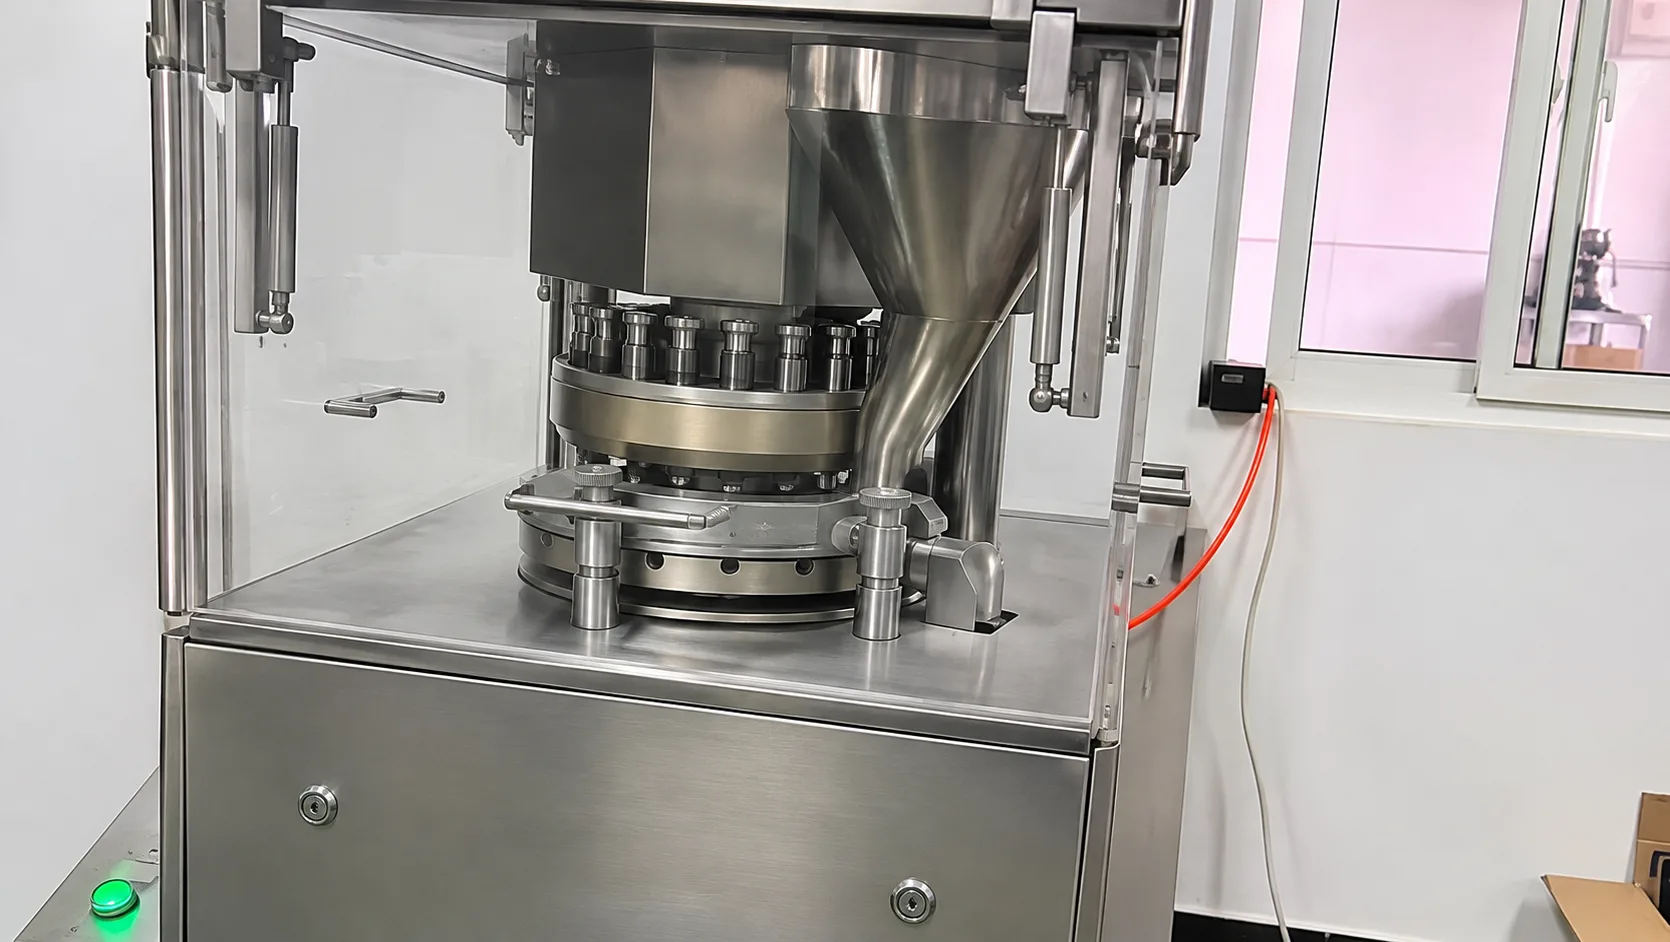
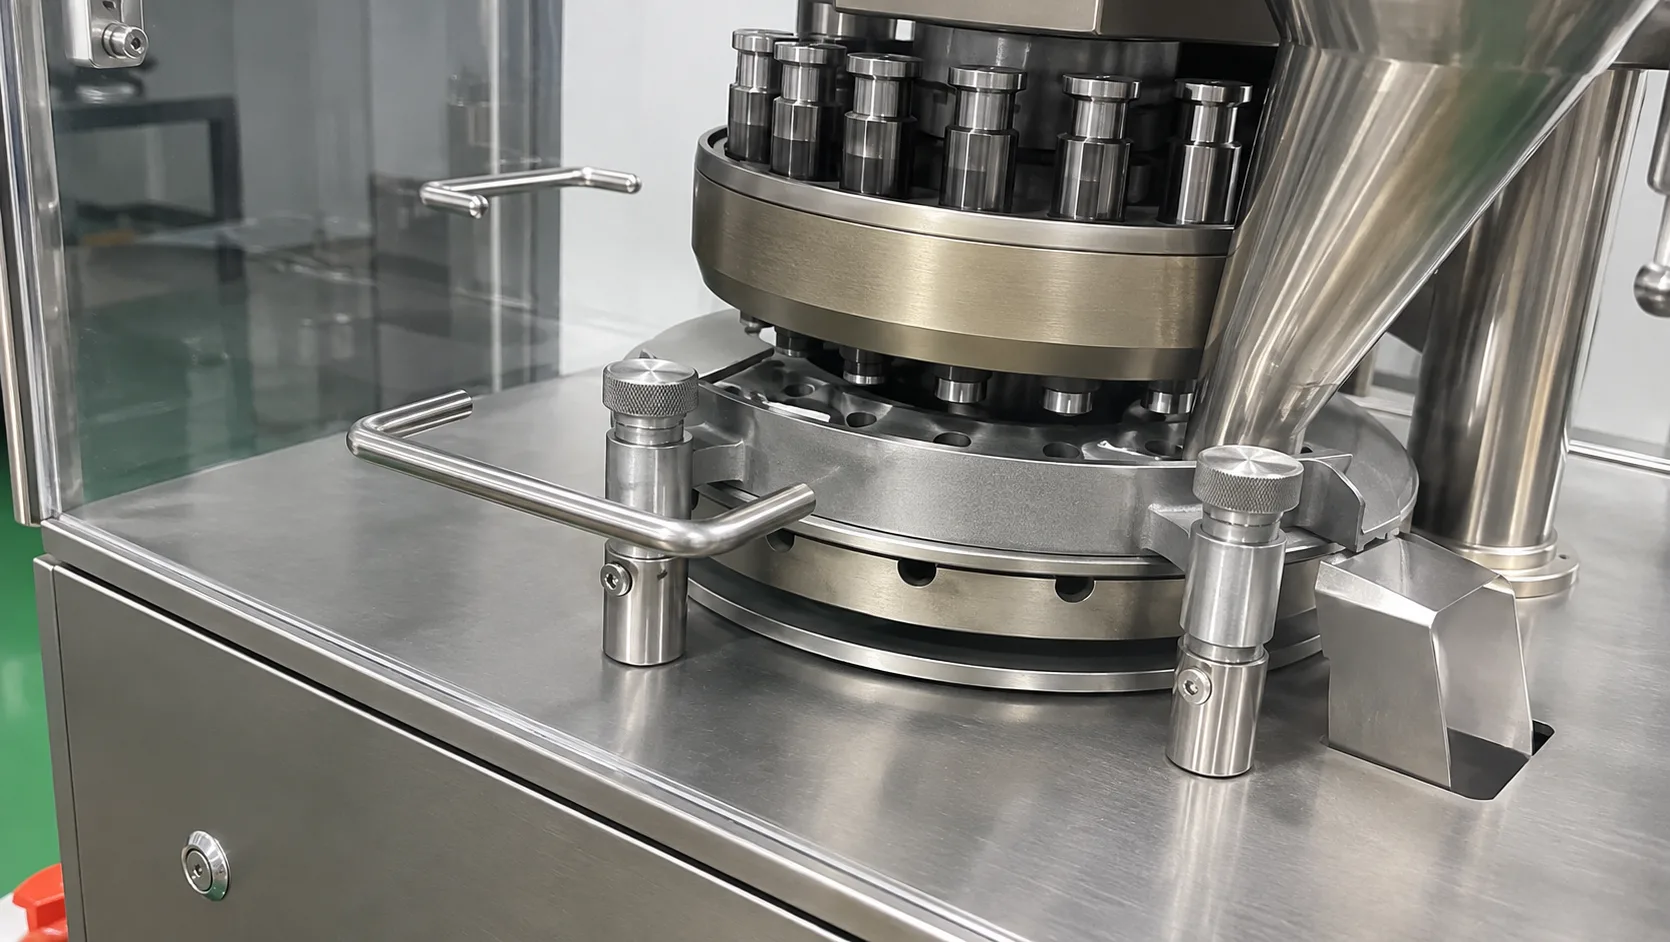
В серии ZP количество прессующих позиций различается: от пяти у ZP-5 до тридцати трех у ZP-33. Большее количество позиций дает возможность увеличить выпуск, но фактический темп работы зависит также от скорости ротора, стабильности заполнения матриц и поведения материала при прессовании.
От чего зависят форма, масса и качество таблетки
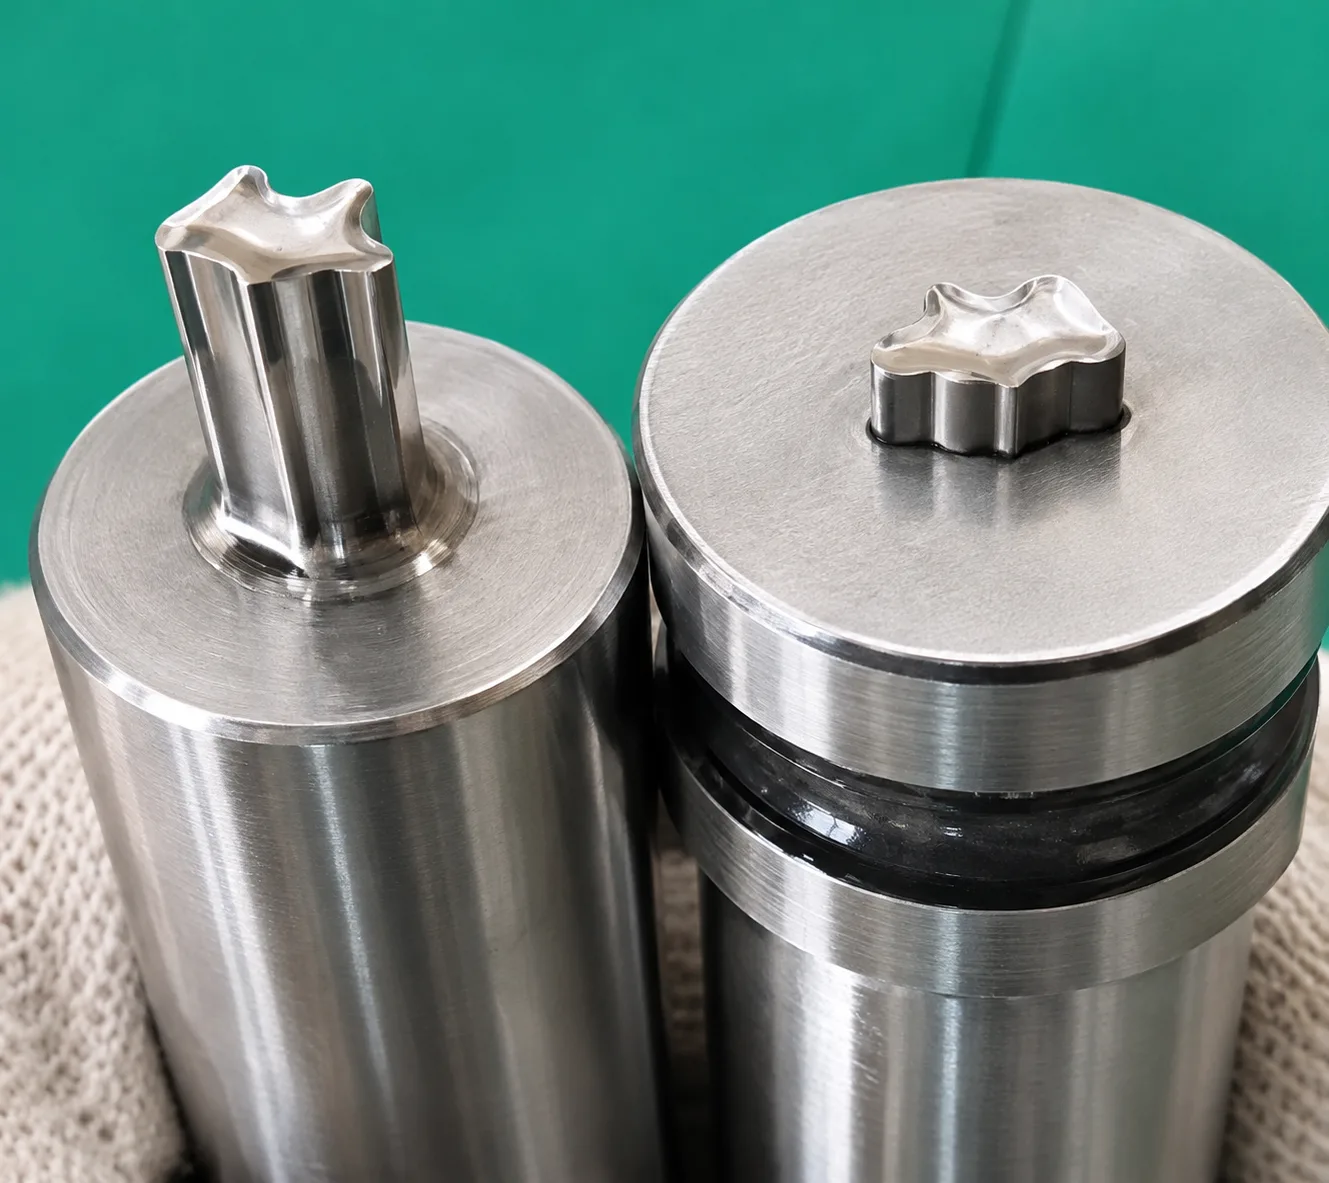
Геометрию изделия задает пресс-инструмент. Для круглой таблетки используют матрицу и пуансоны соответствующей формы, для фигурной продукции — инструмент с другим рабочим контуром.
Масса зависит от количества материала, поступившего в матрицу, и его насыпных свойств. При одинаковом объеме заполнения разные смеси могут давать разную массу. Поэтому при настройке проверяют равномерность подачи сырья и дозирования.
Усилие прессования влияет на уплотнение материала. Однако увеличение усилия само по себе не гарантирует нужную прочность таблетки. Результат зависит от состава смеси, размера частиц, влажности и способности материала образовывать прочное изделие под давлением.
Если таблетка крошится, расслаивается или плохо выходит из матрицы, причину ищут в сочетании свойств сырья, геометрии инструмента и режима прессования. Настройка машины помогает подобрать условия работы, но не заменяет подготовку подходящей смеси.
Поэтому при подборе пресса полезно иметь образец сырья и понимать требования к готовому изделию: его форму, размеры, массу и прочность.
Шесть моделей ZP в ассортименте МЕХАНИЗМЫ
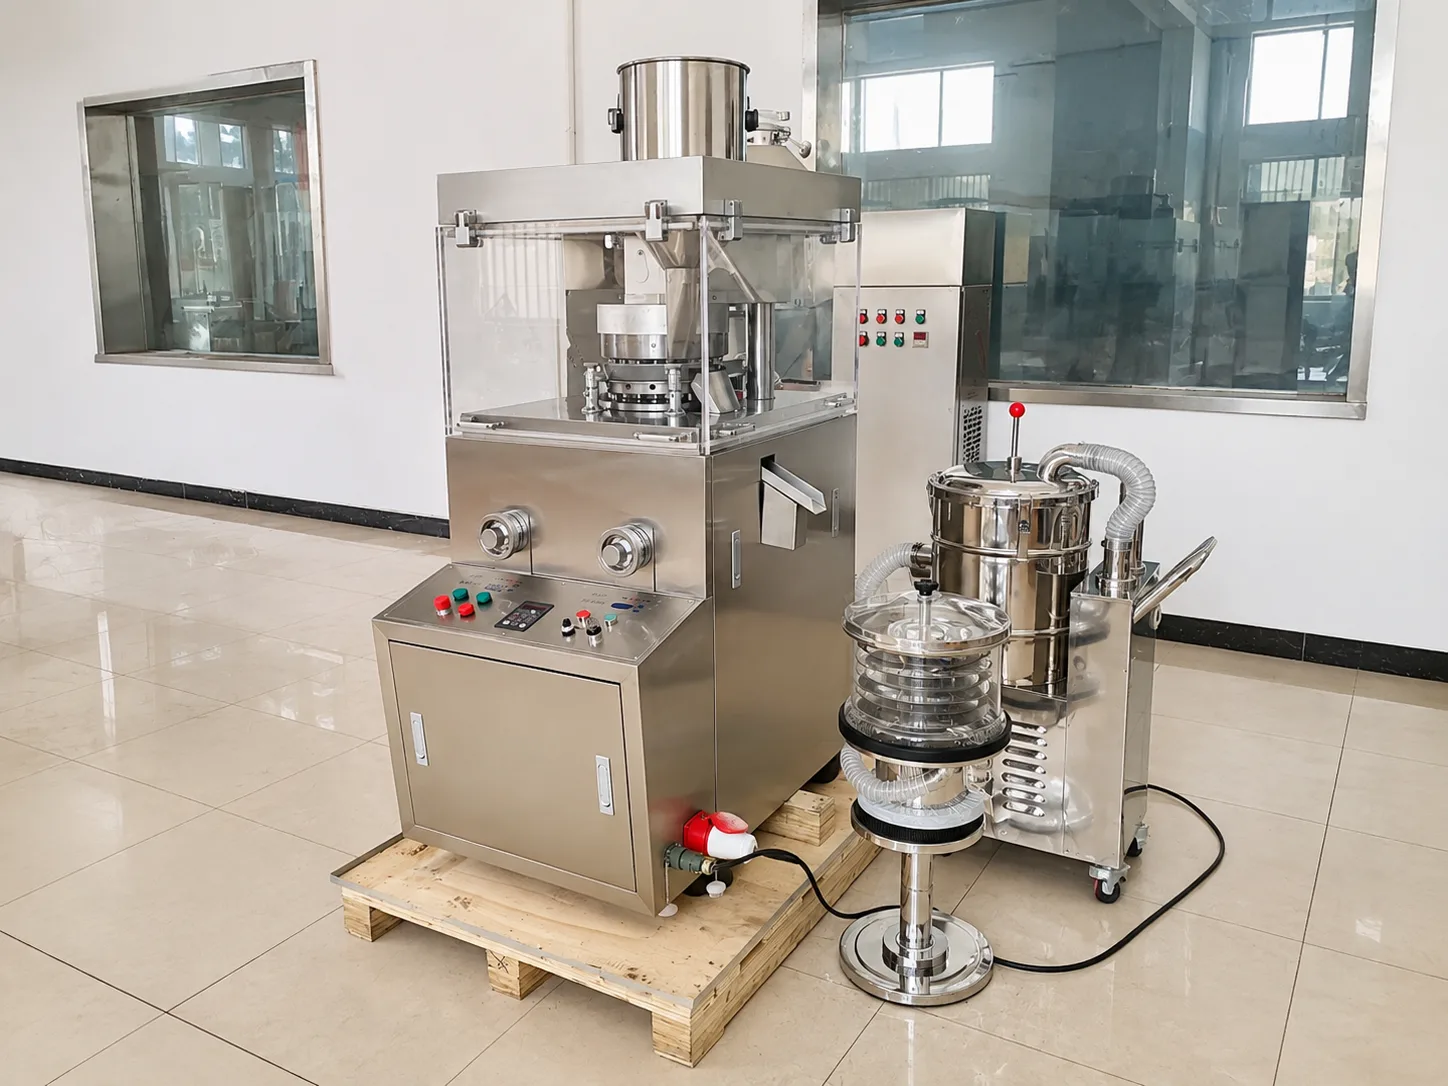
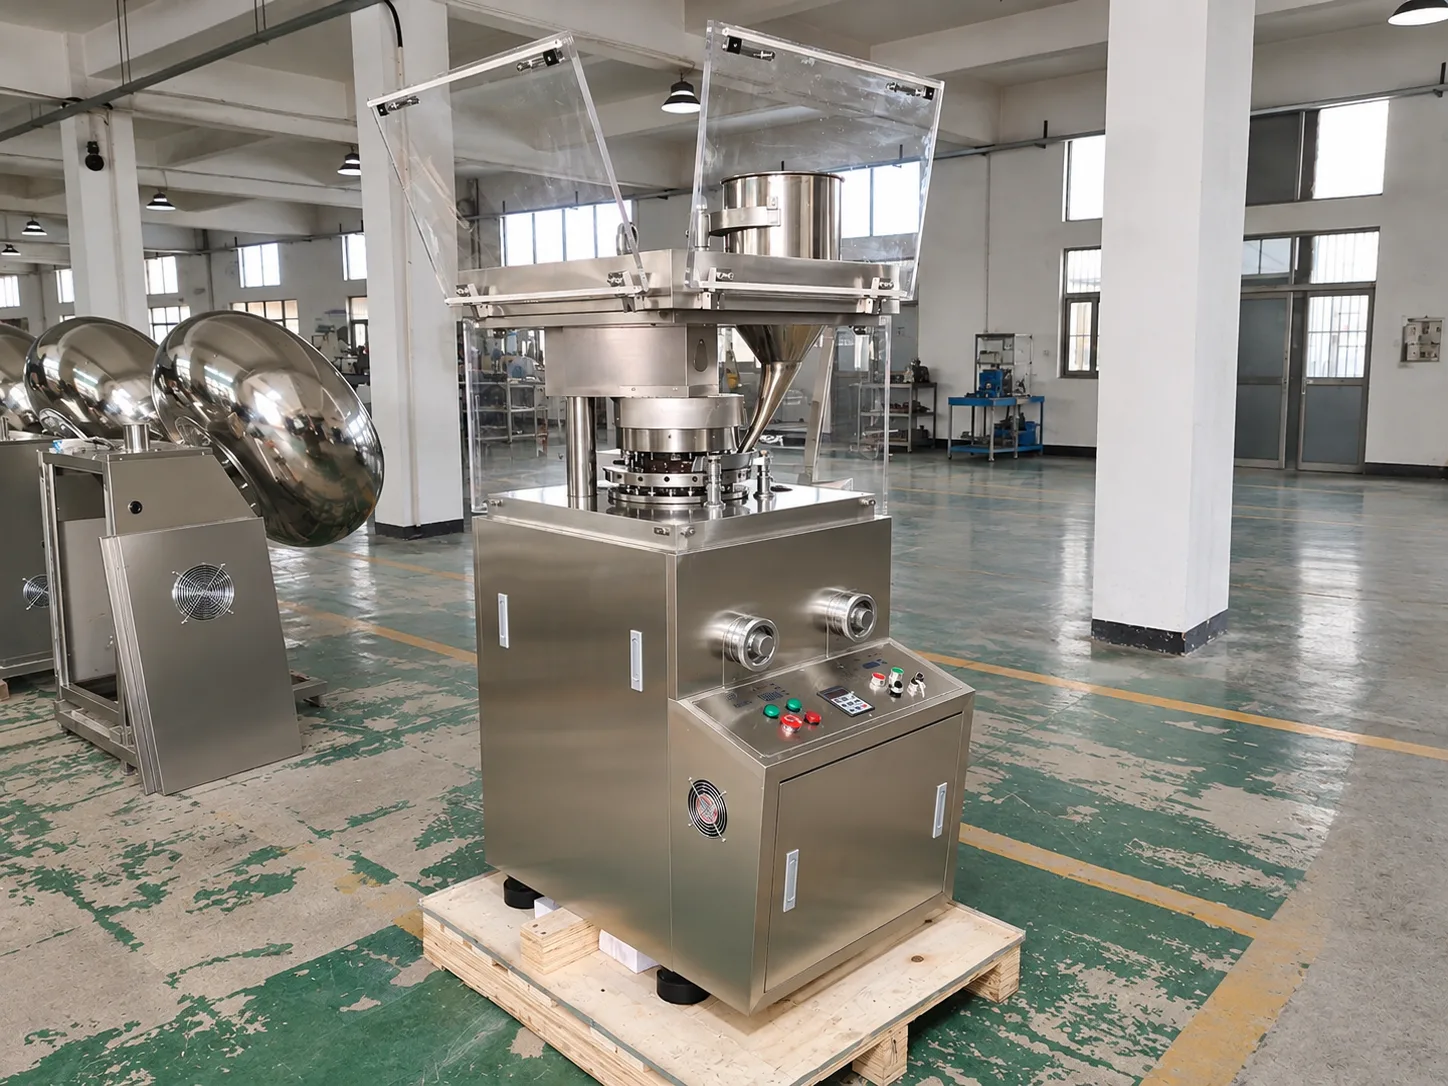
В ассортименте «МЕХАНИЗМЫ» представлены шесть самых ходовых моделей роторных таблеточных прессов MHNZ серии ZP: ZP-5, ZP-7, ZP-9, ZP-11, ZP-17 и ZP-33. Они различаются конструктивным исполнением, количеством прессующих позиций, усилием прессования и производительностью. На фотографиях показаны примеры исполнения оборудования серии ZP, а ниже приведено сравнение моделей по основным особенностям.
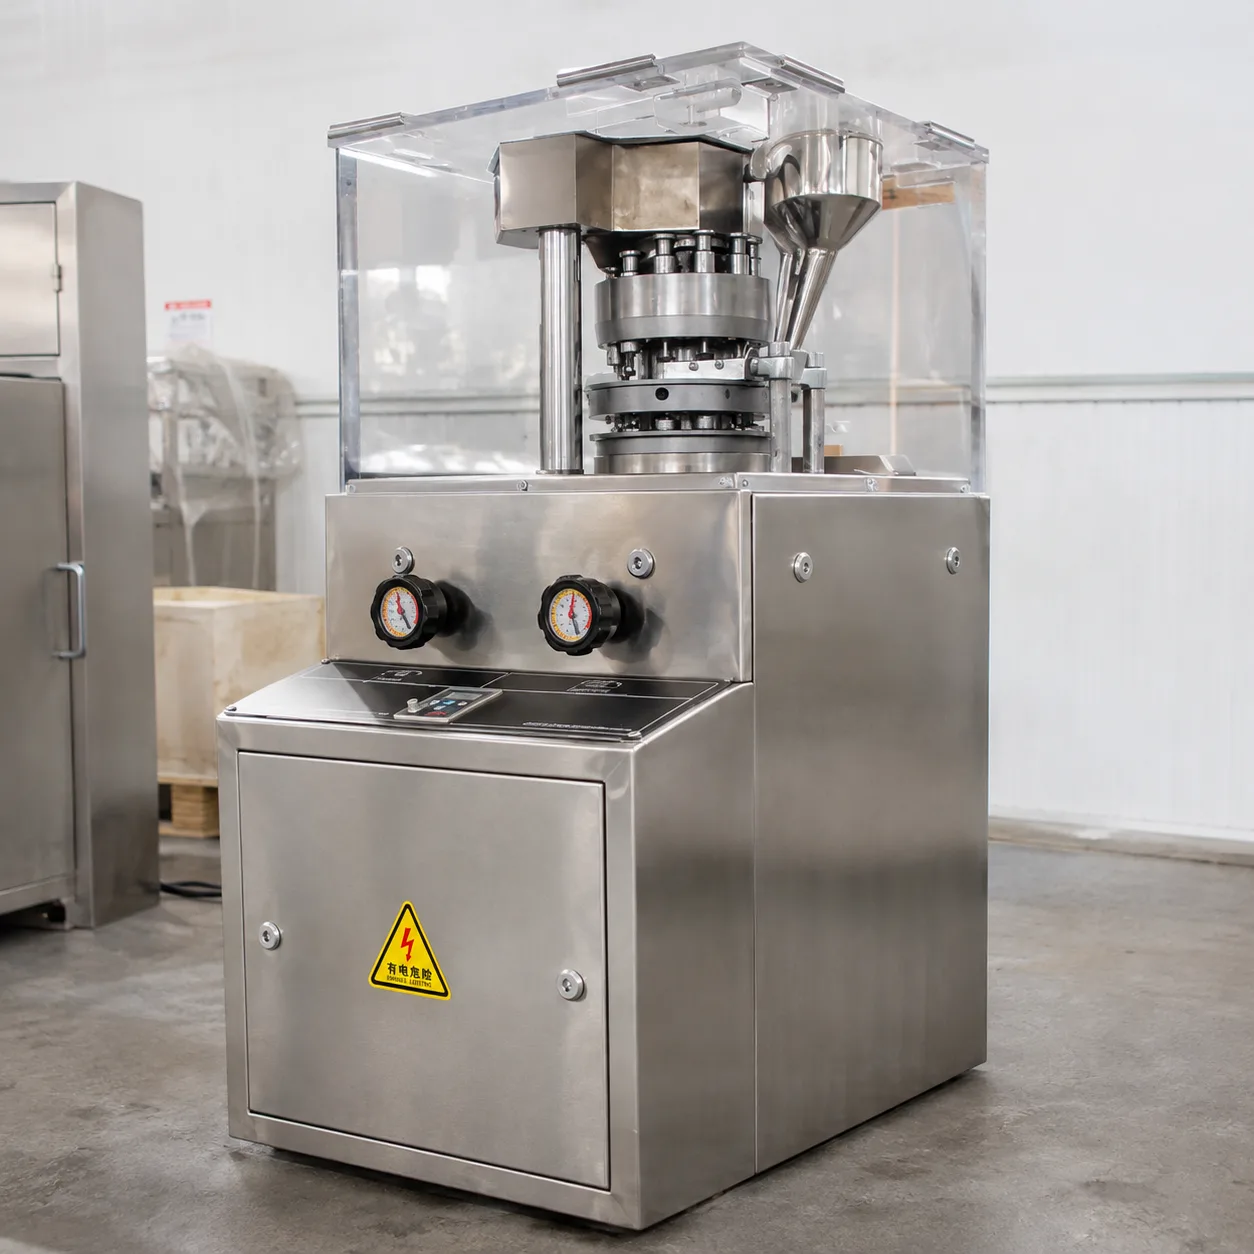
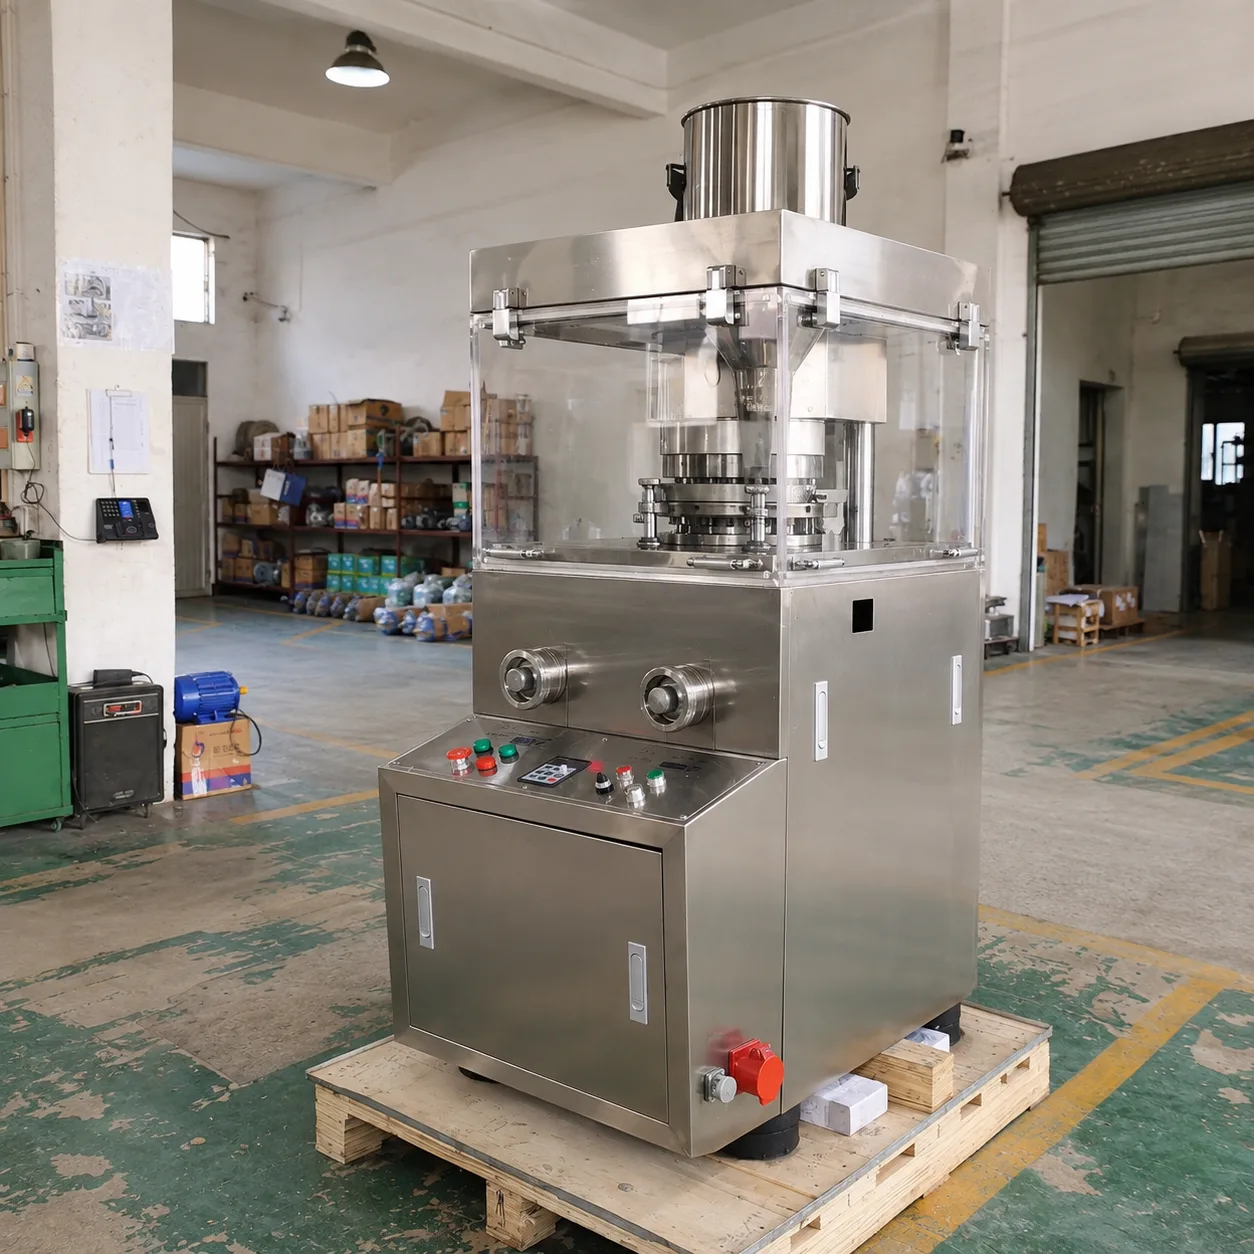
Модели роторных таблеточных прессов MHNZ серии ZP и их особенности
| Модель | Что учитывать при выборе |
|---|---|
| ZP-5 | Пять прессующих позиций. Вариант для задач, где достаточно меньшей паспортной производительности. |
| ZP-7 | Семь позиций. Позволяет рассматривать больший выпуск при том же максимальном усилии, что у ZP-5. |
| ZP-9 | Девять позиций. Следующая ступень по производительности в группе моделей с усилием до 40 кН. |
| ZP-11 | Одиннадцать позиций. Отличается от младших моделей производительностью и допустимым диаметром изделия. |
| ZP-17 | Семнадцать позиций, большее максимальное усилие и допустимый диаметр таблетки до 20 мм. |
| ZP-33 | Тридцать три позиции, наибольшие заявленные усилие и производительность среди рассматриваемых моделей. |
По характеристикам шесть моделей удобно разделить на три группы.
ZP-5, ZP-7, ZP-9 и ZP-11 имеют одинаковое максимальное усилие прессования — 40 кН. Если требуемая форма и размеры изделия укладываются в возможности этих машин, а смесь хорошо прессуется при допустимом усилии, выбор можно строить вокруг необходимого объема выпуска.
Например, между ZP-5 и ZP-9 разница составляет четыре прессующие позиции, а заявленная максимальная производительность увеличивается с 9 000 до 16 200 изделий в час. Это дает возможность выбрать оборудование с учетом планируемой загрузки производства. ZP-11 расширяет эту группу до одиннадцати позиций и допускает диаметр таблетки до 13 мм против 12 мм у ZP-5, ZP-7 и ZP-9.
ZP-17 представляет следующую ступень по возможностям. У него 17 прессующих позиций, максимальное усилие 60 кН и допустимый диаметр таблетки до 20 мм. Модель стоит рассматривать, когда изделие требует большего диаметра или усилия, чем допускают младшие прессы, либо когда необходимо увеличить выпуск. Максимальная заявленная производительность ZP-17 составляет 36 000 изделий в час.
ZP-33 — наиболее производительная модель из рассматриваемых. У нее 33 прессующие позиции, максимальное усилие 80 кН и заявленная производительность до 130 000 изделий в час. Такой пресс представляет интерес для предприятий с высокими плановыми объемами выпуска. При этом необходимо оценить, сможет ли производство обеспечить требуемую подачу сырья, отвод готовых изделий и подходящий режим работы.
Переход от одной группы к другой связан с конкретными требованиями. Если предприятие выпускает небольшие партии таблеток диаметром до 12 мм, возможности младших моделей могут оказаться достаточными. Если требуется изделие большего диаметра или более высокое усилие прессования, имеет смысл рассмотреть ZP-17 и ZP-33. А когда определяющим фактором становится объем выпуска, сравнивают реальную производственную потребность с возможностями каждой машины.
При этом модели не закреплены за определёнными видами продукции: окончательный выбор зависит от свойств смеси, размеров изделия и производственной программы.
Сравнение технических характеристик прессов ZP
Основные параметры шести моделей приведены в таблице.
Таблица 2. Технические характеристики роторных таблеточных прессов ZP
| Техническая характеристика | ZP-5 | ZP-7 | ZP-9 | ZP-11 | ZP-17 | ZP-33 |
|---|---|---|---|---|---|---|
| Количество прессующих позиций, шт. | 5 | 7 | 9 | 11 | 17 | 33 |
| Максимальное усилие прессования, кН | 40 | 40 | 40 | 40 | 60 | 80 |
| Максимальный диаметр таблетки, мм | 12 | 12 | 12 | 13 | 20 | 20 |
| Максимальная глубина заполнения матрицы, мм | 15 | 15 | 15 | 15 | 15 | 15 |
| Максимальная толщина таблетки, мм | 6 | 6 | 6 | 6 | 6 | 6 |
| Скорость вращения ротора, об/мин | 30 | 30 | 30 | 32 | 10–40 | 14–37 |
| Максимальная производительность, шт./ч | 9 000 | 12 600 | 16 200 | 19 800 | 36 000 | 130 000 |
| Мощность двигателя, кВт | 1,5 | 1,5 | 1,5 | 1,5 | 2,2 | 4 |
| Габаритные размеры, мм | 415×570×1100 | 415×570×1100 | 415×570×1100 | 610×450×1100 | 615×890×1415 | 980×1240×1690 |
| Масса оборудования, кг | 260 | 280 | 320 | 340 | 980 | 1 700 |
При сравнении сначала проверяют ограничения, связанные с самим изделием. Максимальный диаметр, глубина заполнения и допустимое усилие показывают, можно ли рассматривать выбранную машину для конкретной задачи. Если изделие не соответствует допустимым размерам, высокая производительность модели уже не имеет решающего значения.
Следующий вопрос — какой выпуск нужен предприятию. Количество прессующих позиций и скорость ротора влияют на производительность, но максимальные значения из таблицы нельзя автоматически переносить в производственный план. Рабочий режим зависит от того, насколько равномерно заполняются матрицы и как смесь ведет себя при сжатии.
В таком случае важно учитывать не только производительность в час, но и время на замену пресс-инструмента и настройку оборудования.
При большом стабильном объеме выпуска ситуация другая: становится важнее, сколько продукции пресс сможет изготовить за доступное рабочее время и успеют ли загрузка сырья и последующие операции поддерживать выбранный темп.
Габариты и масса также влияют на решение. Для ZP-17 и особенно ZP-33 потребуется больше пространства. Помимо размеров самой машины предусматривают доступ для обслуживания, загрузки сырья, отвода продукции и замены инструмента.
Сначала проверьте ограничения по размерам изделия и усилию прессования, затем оцените необходимый выпуск и условия установки машины.
Какие таблетки можно выпускать на прессах ZP
Прессы серии ZP рассматривают для изготовления таблеток, сахарной и кондитерской посыпки и других изделий из подготовленного сырья, пригодного для прессования.
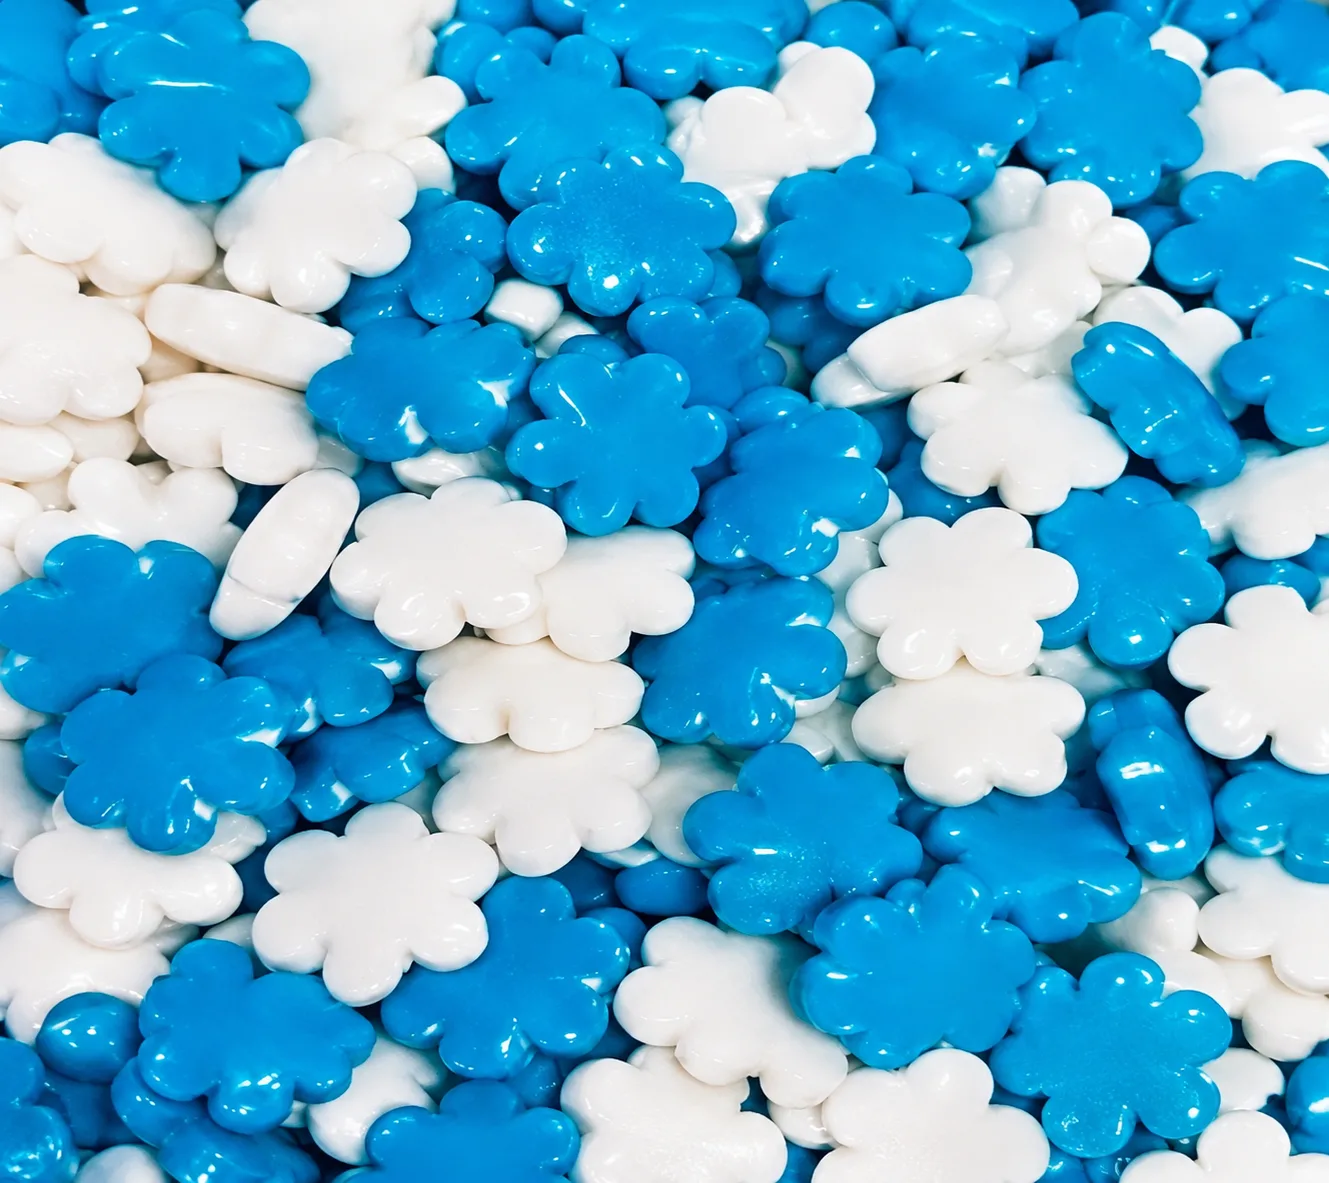
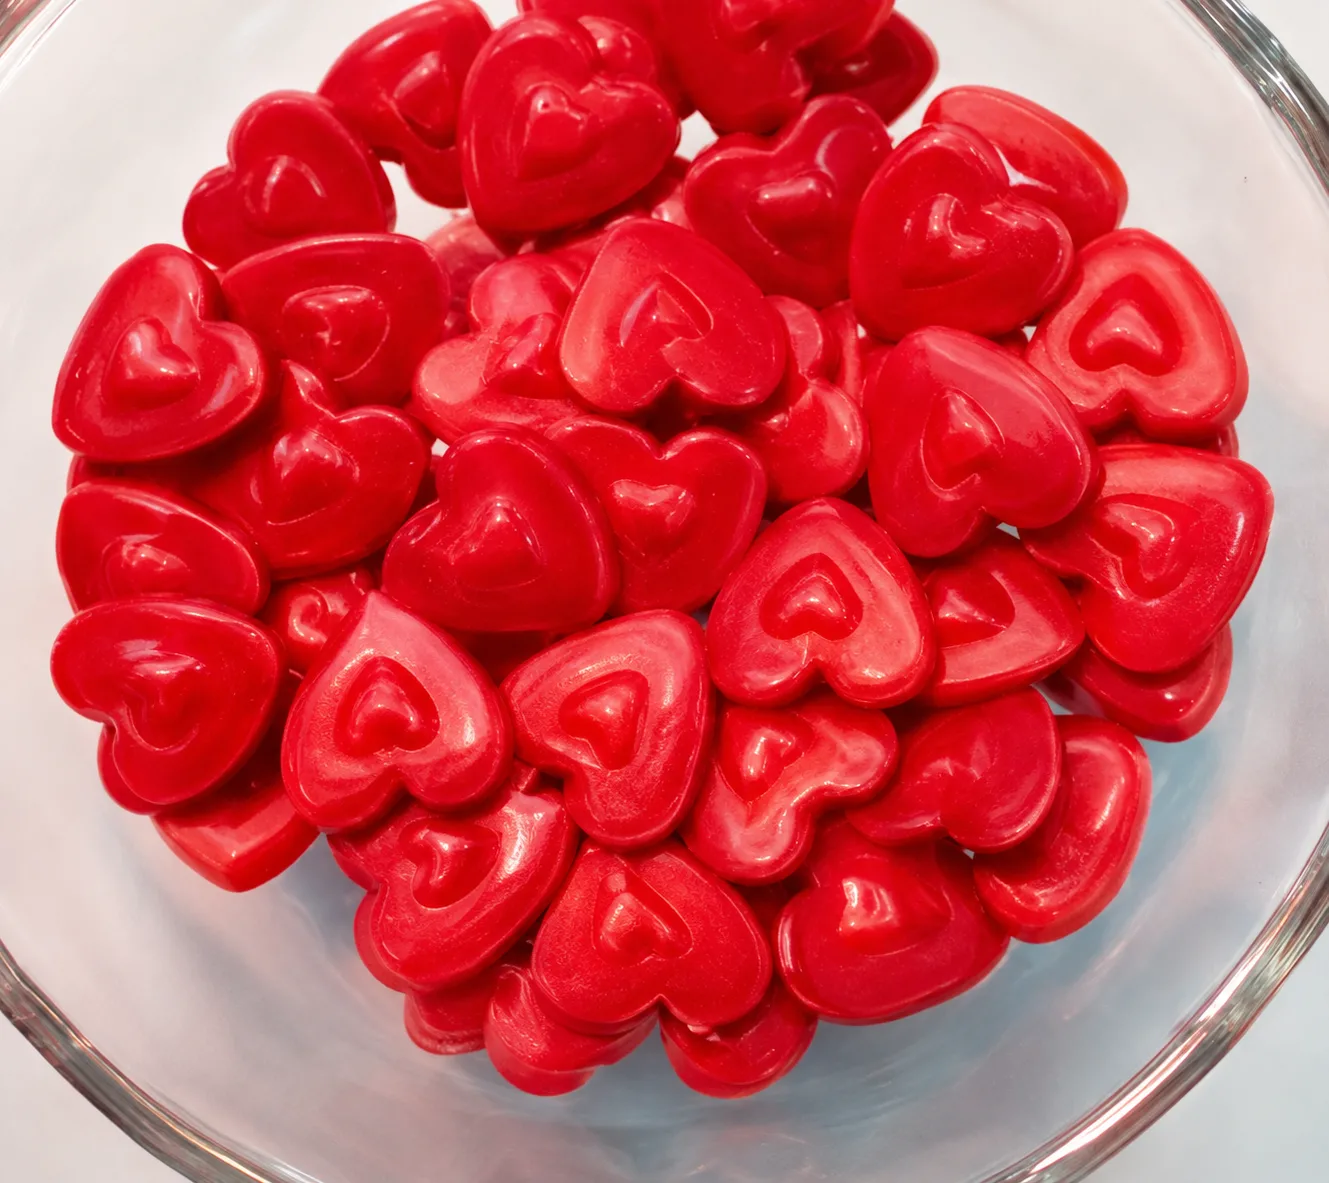
Особый интерес представляет возможность менять форму продукции за счет пресс-инструмента. Помимо круглых таблеток, предусмотрены кольцевые и фигурные варианты. Среди примеров — звезды, сердца, цветы, треугольники, снежинки и другие формы.
Это расширяет возможности предприятия при формировании ассортимента. Например, можно рассматривать выпуск изделий разной геометрии на оборудовании одной серии, подбирая инструмент и проверяя условия прессования для каждого продукта. Возможность изготовления конкретной формы определяется характеристиками выбранной машины, оснасткой и свойствами сырья.
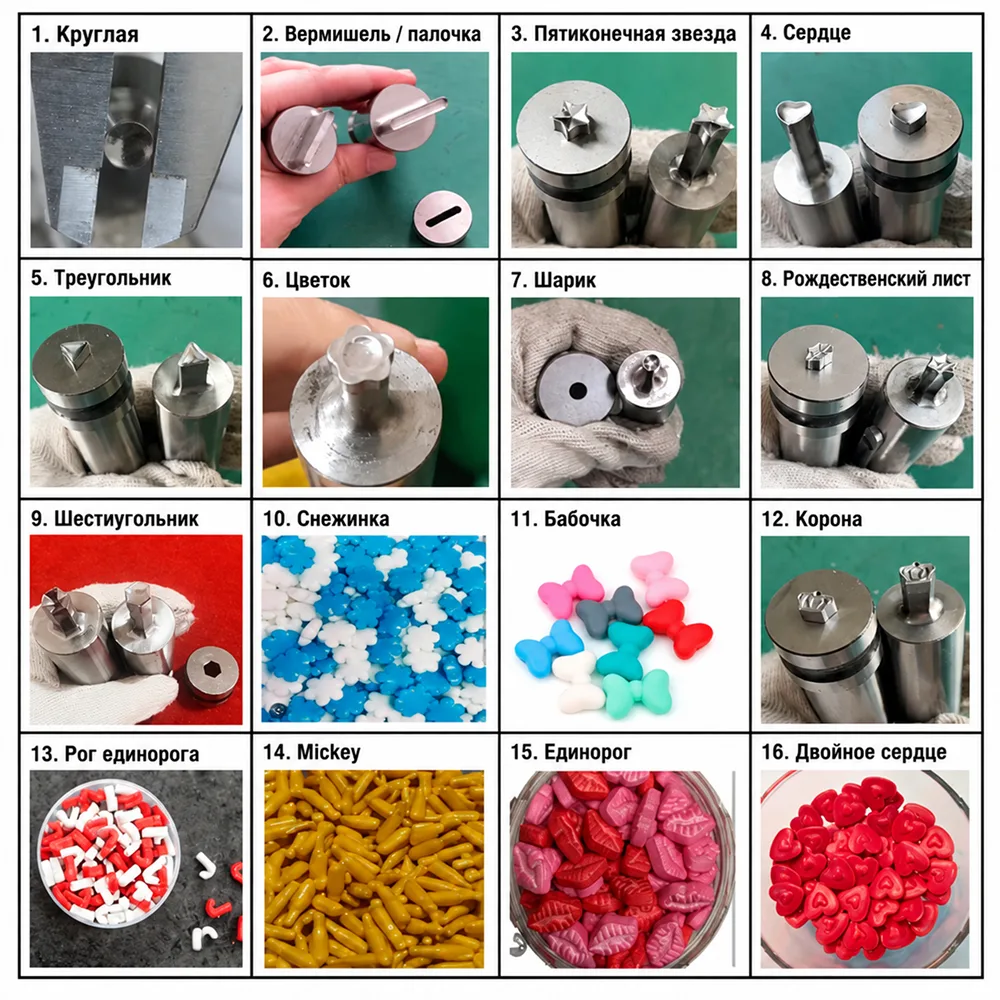
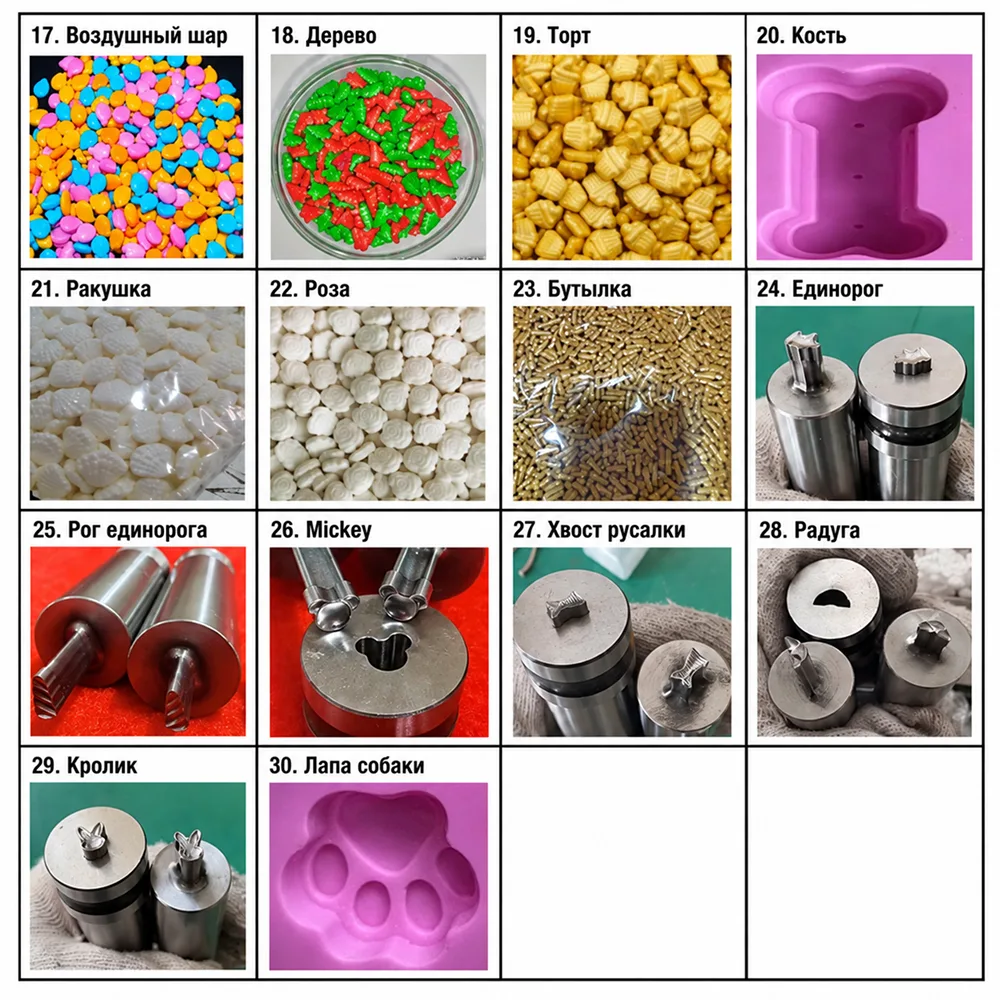
На примерах готовой продукции видны различия в контуре и рельефе изделий. Эти особенности учитывают при проектировании пресс-инструмента.
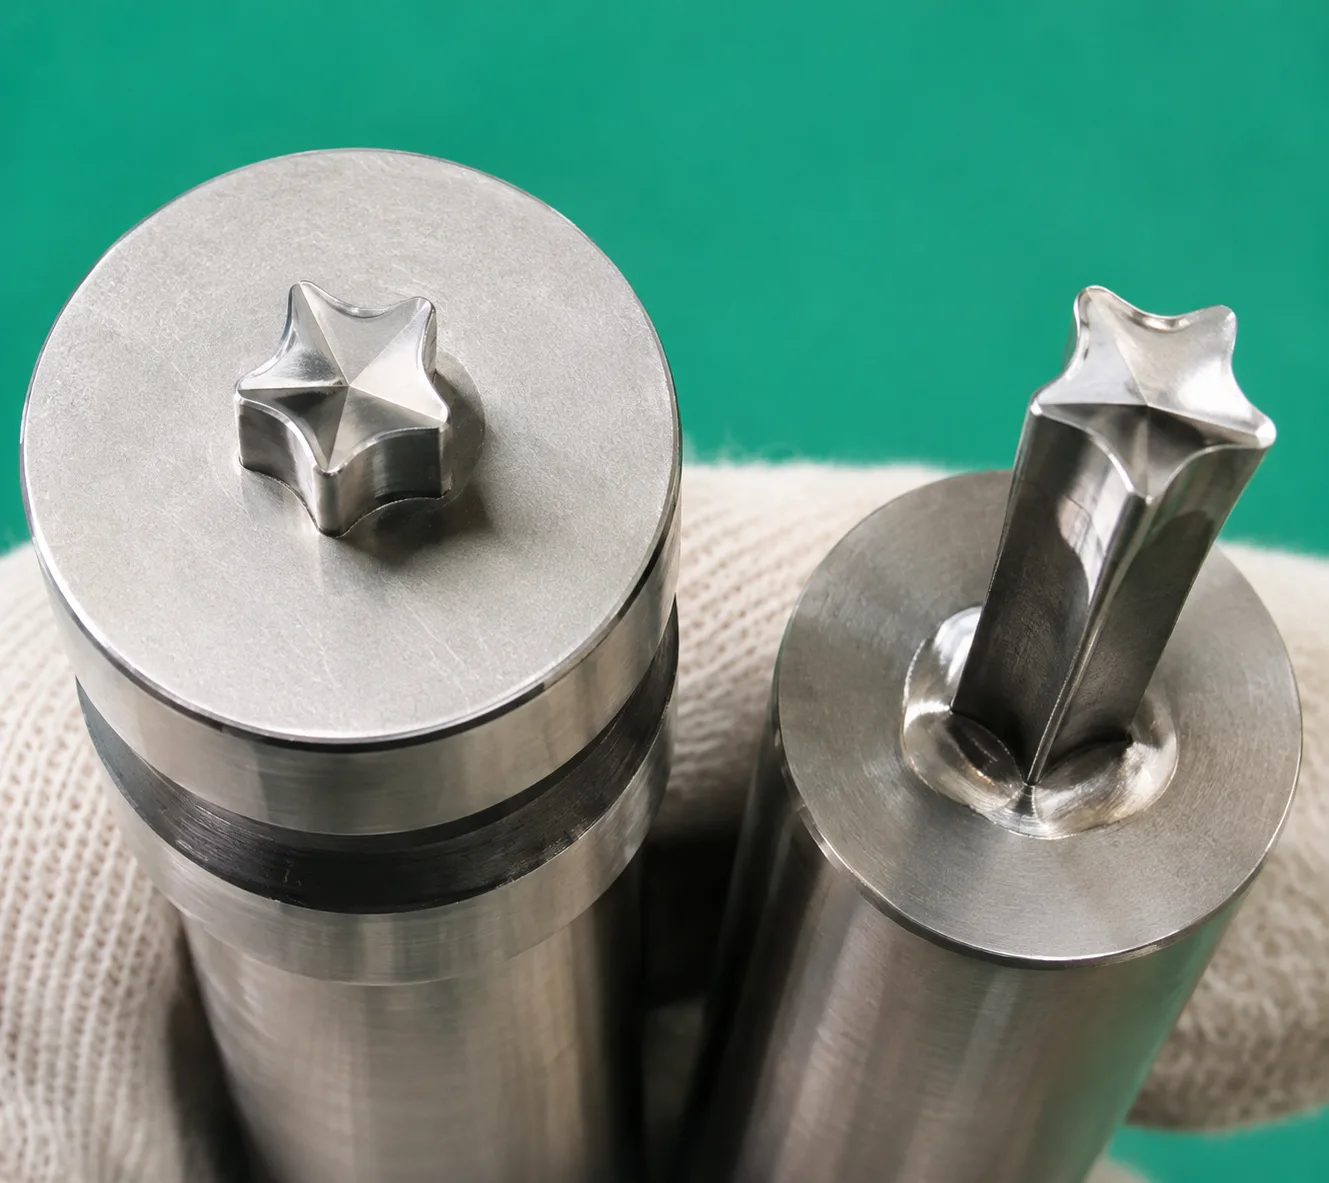
Для получения такого контура подбирают соответствующие рабочие поверхности пуансонов и матрицы. На фотографиях ниже видны детали фигурной оснастки.
Форма и размер таблетки: что определяет пресс-инструмент
Если предприятие планирует выпуск круглых таблеток, для подбора инструмента нужны их диаметр, толщина и масса. Для фигурной продукции потребуется более подробное описание геометрии: внешний контур, размеры отдельных элементов и, при необходимости, рельеф поверхности.
Сложная форма предъявляет дополнительные требования к заполнению матрицы и извлечению готового изделия. Тонкие выступы и небольшие детали могут оказаться чувствительными к составу смеси и режиму прессования. Поэтому возможность изготовления конкретной формы желательно оценивать по образцу или чертежу.
Пресс-инструмент подбирают с учетом формы изделия и допустимых параметров выбранного пресса. При необходимости рассматривают изготовление пресс-форм по индивидуальному заказу.
Если на одной машине планируется выпускать несколько видов продукции, заранее определяют перечень форматов. Это позволяет оценить необходимое количество комплектов инструмента и порядок переналадки.
Как свойства порошка и гранул влияют на прессование
Свойства материала становятся особенно заметны при переходе от пробных изделий к стабильному выпуску.
Если смесь плохо сыплется, матрицы могут заполняться неравномерно. Это приводит к колебаниям массы таблеток и ограничивает скорость, на которой пресс способен устойчиво работать.
Другая ситуация — материал заполняет матрицу равномерно, но после сжатия изделие крошится или расслаивается. Здесь приходится разбираться с составом смеси, ее подготовкой и режимом прессования.
Для некоторых рецептур применяют предварительную грануляцию. Она позволяет изменить свойства материала, важные для подачи и формирования таблетки. Необходимость такой подготовки определяется конкретным продуктом.
Именно поэтому образец сырья полезен уже на этапе выбора машины. Он помогает оценить, какие условия прессования потребуются и насколько реалистично планировать заданный выпуск.
Подача порошка и очистка таблеток после прессования
Таблеточный пресс выполняет основную операцию формирования изделия. Но для непрерывной работы производства нужно организовать подачу подготовленного сырья и дальнейшее перемещение готовой продукции.
В зависимости от задачи для этих операций используют дополнительное оборудование.
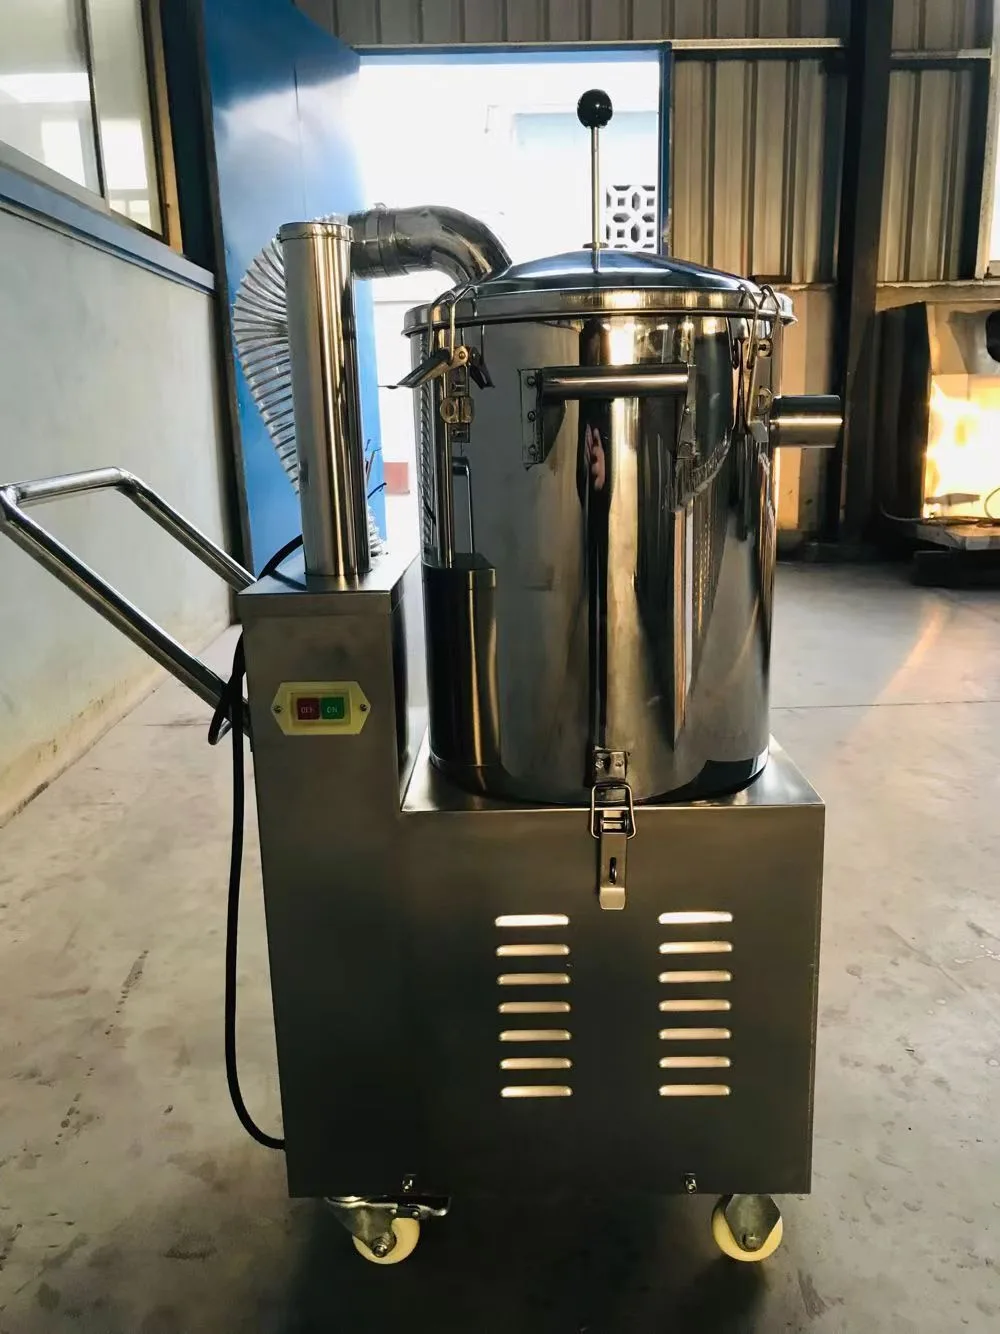
Вакуумный загрузчик порошка
Вакуумный загрузчик перемещает сыпучий материал к месту загрузки. За счет создаваемого разрежения порошок или гранулы транспортируются по трубопроводу из исходной емкости в приемный узел.
Такое оборудование может быть полезно при регулярной подаче сырья к прессу, особенно если ручная загрузка требует частых остановок или дополнительных операций.
Для подбора загрузчика нужно знать свойства материала, требуемую скорость подачи, расстояние транспортирования и условия подключения. Если сырье состоит из гранул, отдельно оценивают, как оно переносит перемещение по трубопроводу.
Сам факт наличия вакуумного загрузчика не означает его автоматическую совместимость с любой моделью ZP. Схему подключения и комплектацию определяют под конкретное оборудование и производственную задачу.
Вибрационный очиститель таблеток от пыли
После прессования на поверхности изделий может оставаться мелкая пыль. Ее количество зависит от свойств смеси, состояния пресс-инструмента и режима работы.
Вибрационный очиститель предназначен для отделения такой пыли от готовой продукции. Таблетки перемещаются по рабочему каналу под действием вибрации, а отделившиеся частицы отводятся из зоны обработки.
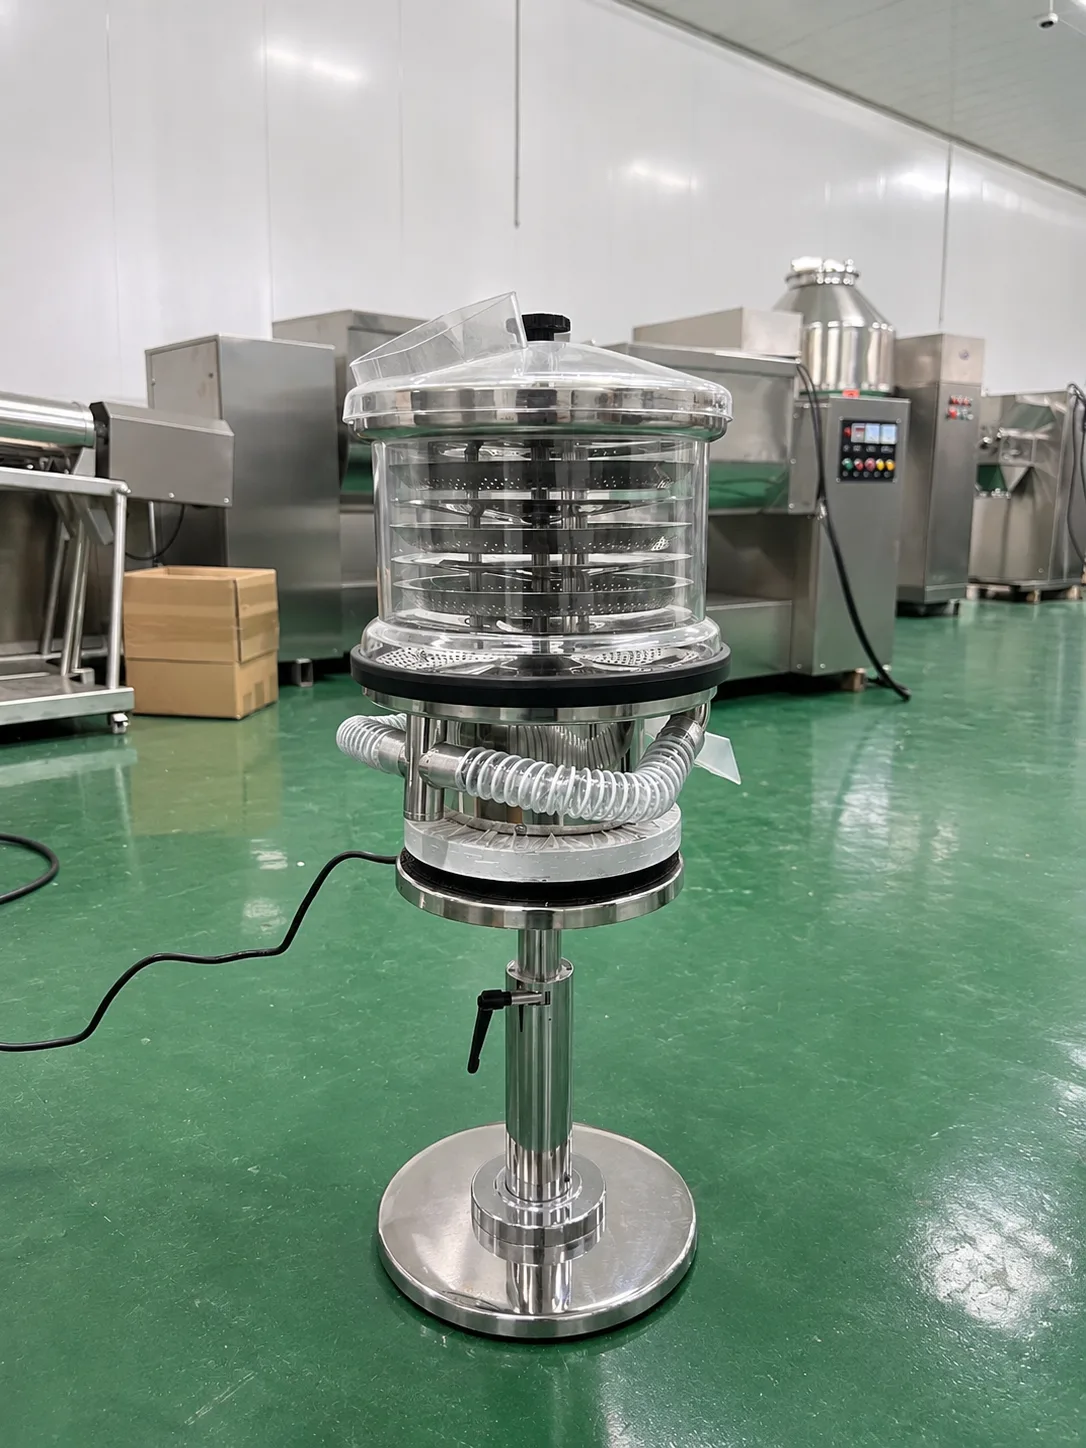
В рабочей зоне изделия направляются к выходному лотку и далее в сборную ёмкость.
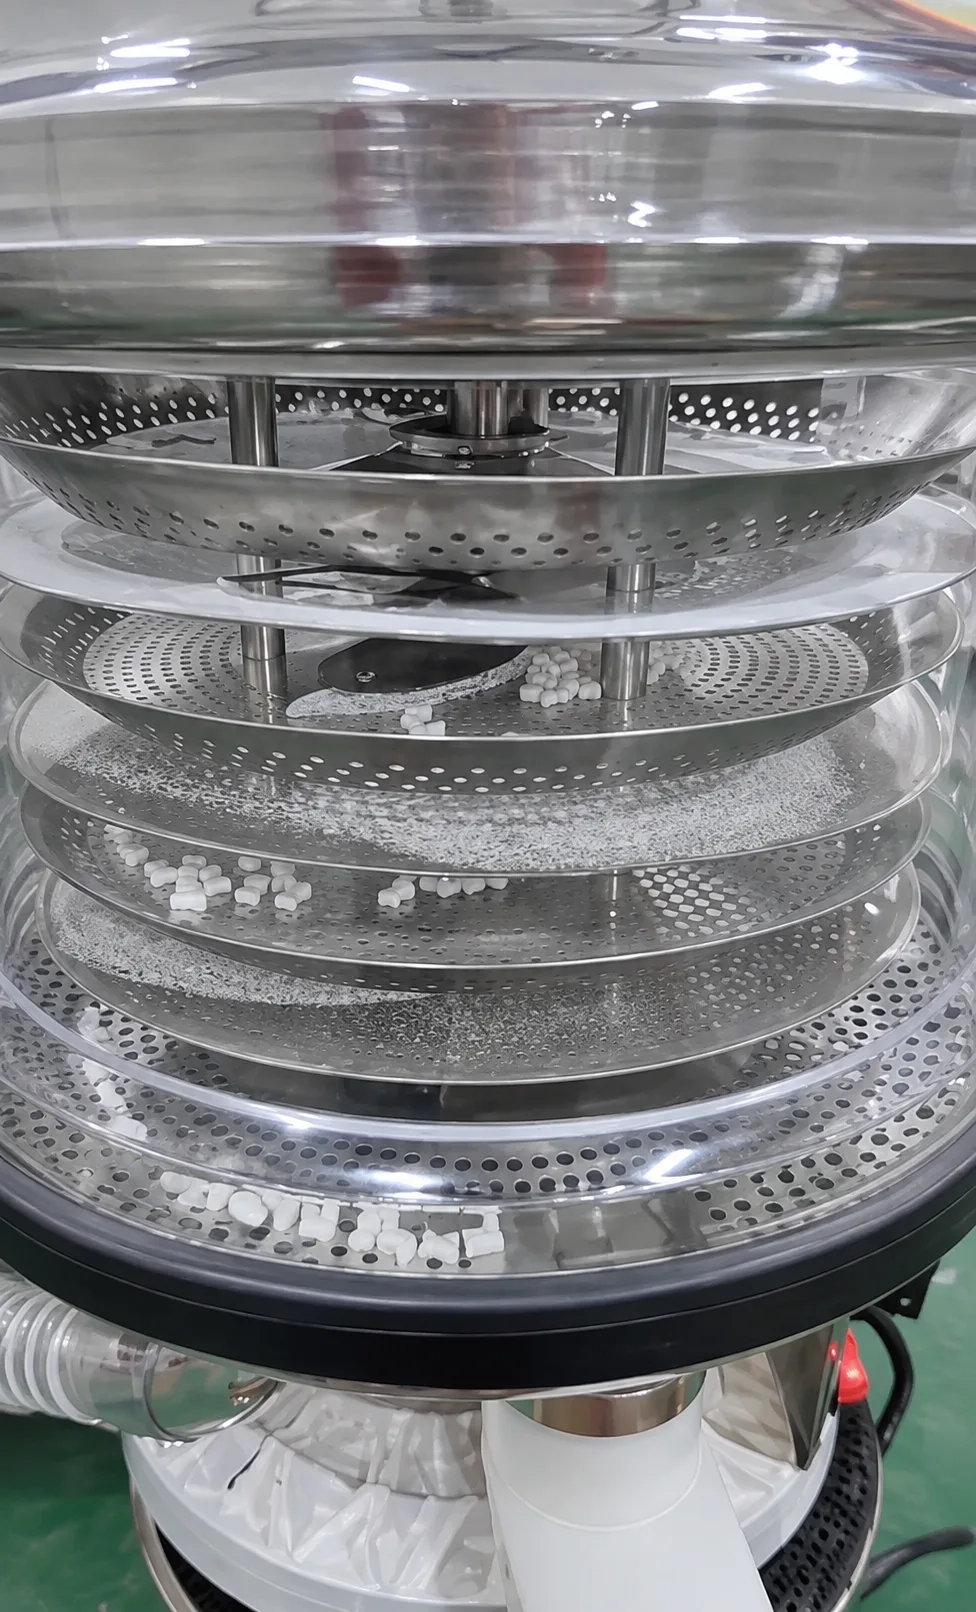
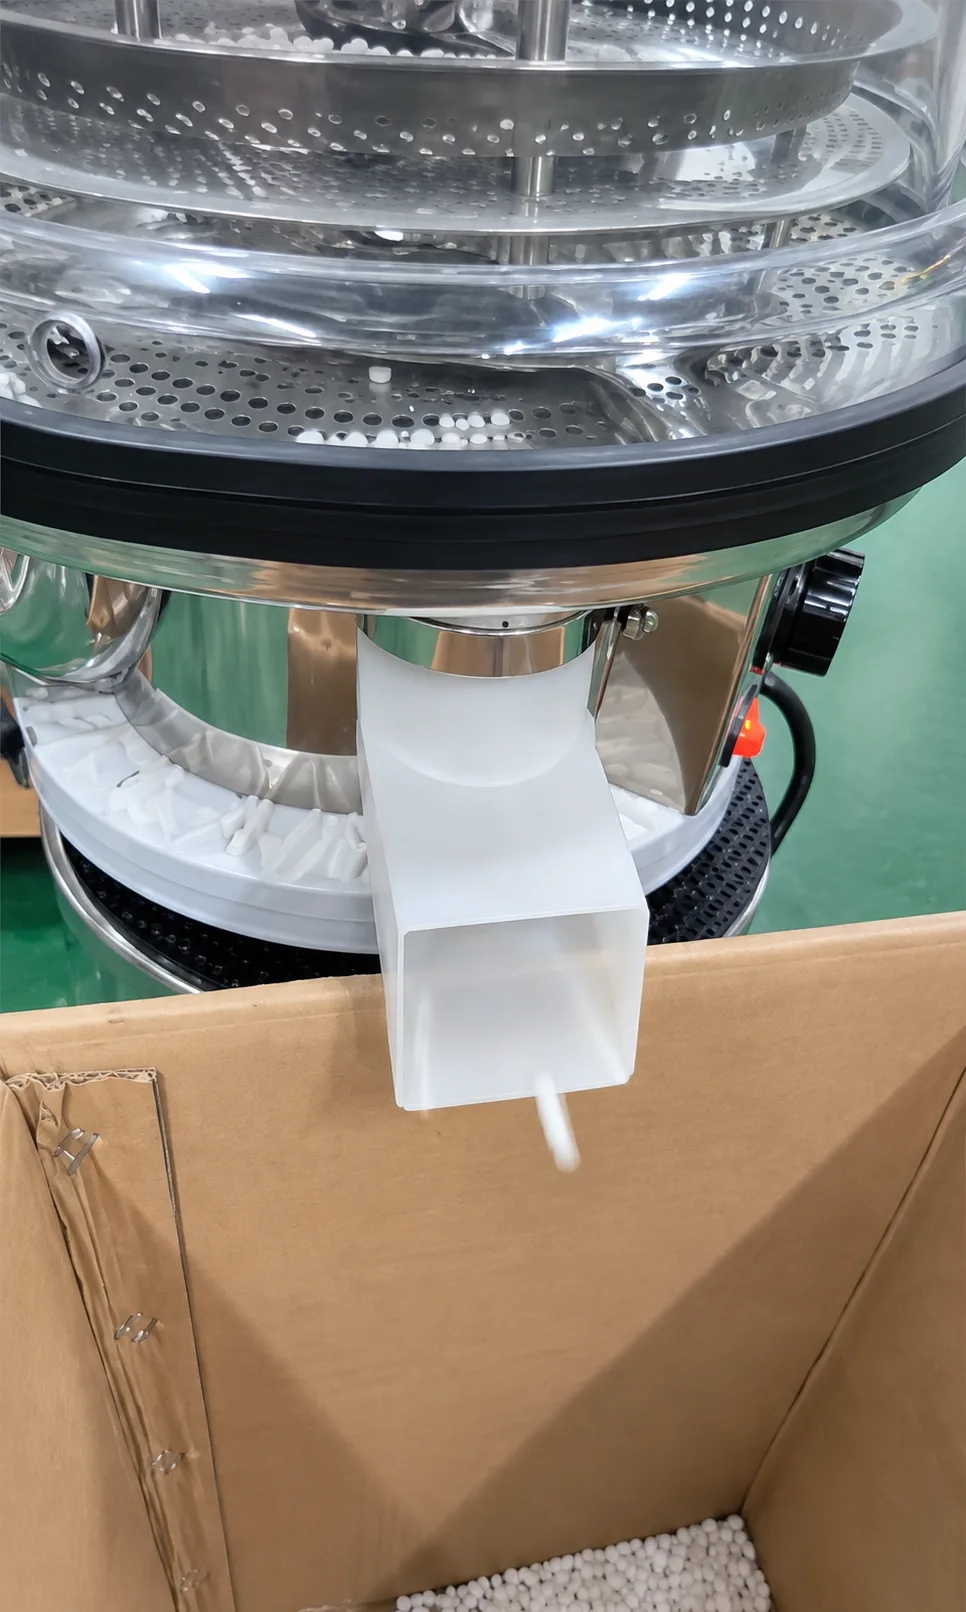
При подборе учитывают форму, размеры и прочность изделий, а также необходимую производительность. Для хрупких фигурных таблеток особенно важно проверить, как они переносят перемещение и контакт с рабочими поверхностями.
Вакуумный загрузчик и вибрационный очиститель решают разные задачи: первый помогает организовать подачу сырья перед прессованием, второй — обработку готовых изделий после выхода из пресса. Необходимость каждого устройства определяется технологической схемой производства.
Как выбрать роторный таблеточный пресс под свою задачу
Начинать выбор лучше с описания готового изделия и производственной программы. Тогда характеристики оборудования можно сопоставлять с конкретными требованиями, а не выбирать машину только по максимальному выпуску.
Какие данные о таблетке и сырье нужны для подбора
Допустим, предприятие планирует выпускать фигурную кондитерскую посыпку. Сначала нужно определить форму и размеры изделий, массу одной штуки, состав смеси и требуемый объем производства.
Далее проверяют, какой пресс-инструмент потребуется и какие модели допускают нужные размеры изделия. Если параметры продукции укладываются в возможности нескольких прессов, выбор переходит к производительности и организации работы.
При выборе полезно различать два режима производства.
Если предприятие выпускает один продукт большими партиями, важно обеспечить стабильный рабочий темп и согласовать его с подачей сырья и дальнейшими операциями.
Если ассортимент включает несколько форм и рецептур, часть рабочего времени будет уходить на смену инструмента, настройку и очистку оборудования. В этом случае максимальная часовая производительность имеет меньшее значение, чем общий выпуск годной продукции за смену.
Для изделий сложной формы дополнительно оценивают, как материал заполняет матрицу и насколько устойчиво готовая продукция выходит из инструмента. Если рецептура еще разрабатывается, пробное прессование на образцах помогает проверить эти вопросы до окончательного выбора машины.
Поэтому при сравнении ZP-5, ZP-7, ZP-9 и ZP-11 имеет смысл прежде всего оценить требуемый объем выпуска при подходящих размерах изделия и усилии. ZP-17 включают в рассмотрение, когда нужны предусмотренные его характеристиками большие размеры, усилие или производительность. ZP-33 сравнивают с другими моделями при высоком плановом выпуске, одновременно оценивая условия установки и организацию работы.
При подборе учитывают сочетание параметров изделия и объёма выпуска, а не условную специализацию модели.
Как оценить необходимую производительность
Начните с планового количества годных изделий за смену. Затем определите, сколько времени в этой смене машина действительно будет выпускать продукцию.
Например, если нужно изготовить 60 000 таблеток за восьмичасовую смену, простое деление дает 7 500 штук в час. Но из восьми часов часть времени может уходить на подготовку, контроль качества, загрузку, очистку и остановки. Поэтому фактическая требуемая часовая производительность во время работы пресса будет выше.
Допустим, на выпуск продукции остается шесть часов. Тогда расчетная потребность составляет уже 10 000 годных таблеток в час. К этой величине добавляют разумный запас с учетом особенностей сырья и возможных потерь.
Это пример расчета производственной задачи, а не обещание, что конкретная модель обеспечит такой выпуск на любой смеси.
Полученный показатель используют для предварительного отбора моделей. Если расчетная потребность близка к паспортному максимуму машины, нужно особенно внимательно оценить возможность устойчивой работы на заданной смеси. Если же производственная программа существенно меньше возможностей пресса, стоит проверить, оправдан ли выбор более крупной модели.
При этом запас производительности полезен, когда предприятие планирует увеличивать выпуск. Его величину определяют по реальной программе производства, а не по принципу «чем больше, тем лучше».
После этого оценивают условия размещения оборудования и работу смежных операций. Даже подходящий по характеристикам пресс не обеспечит плановый выпуск, если сырье поступает с перебоями или готовую продукцию не успевают отводить и обрабатывать.
Так можно оценить, какая модель соответствует плану выпуска и условиям производства.
От круглых таблеток до фигурных изделий
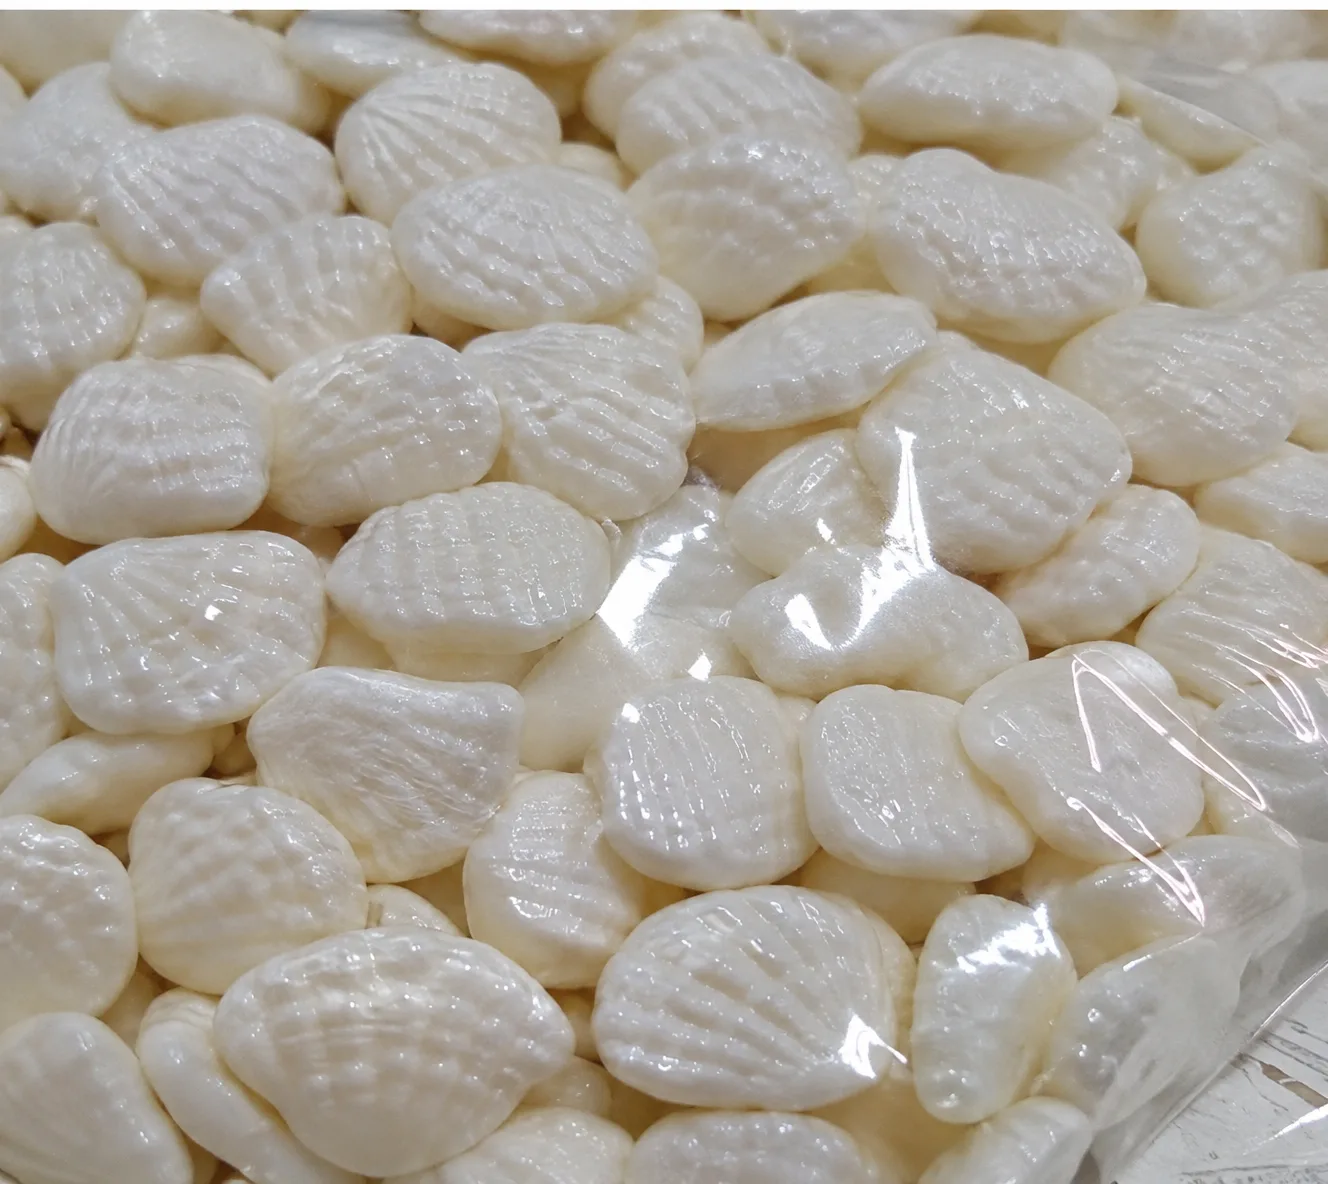
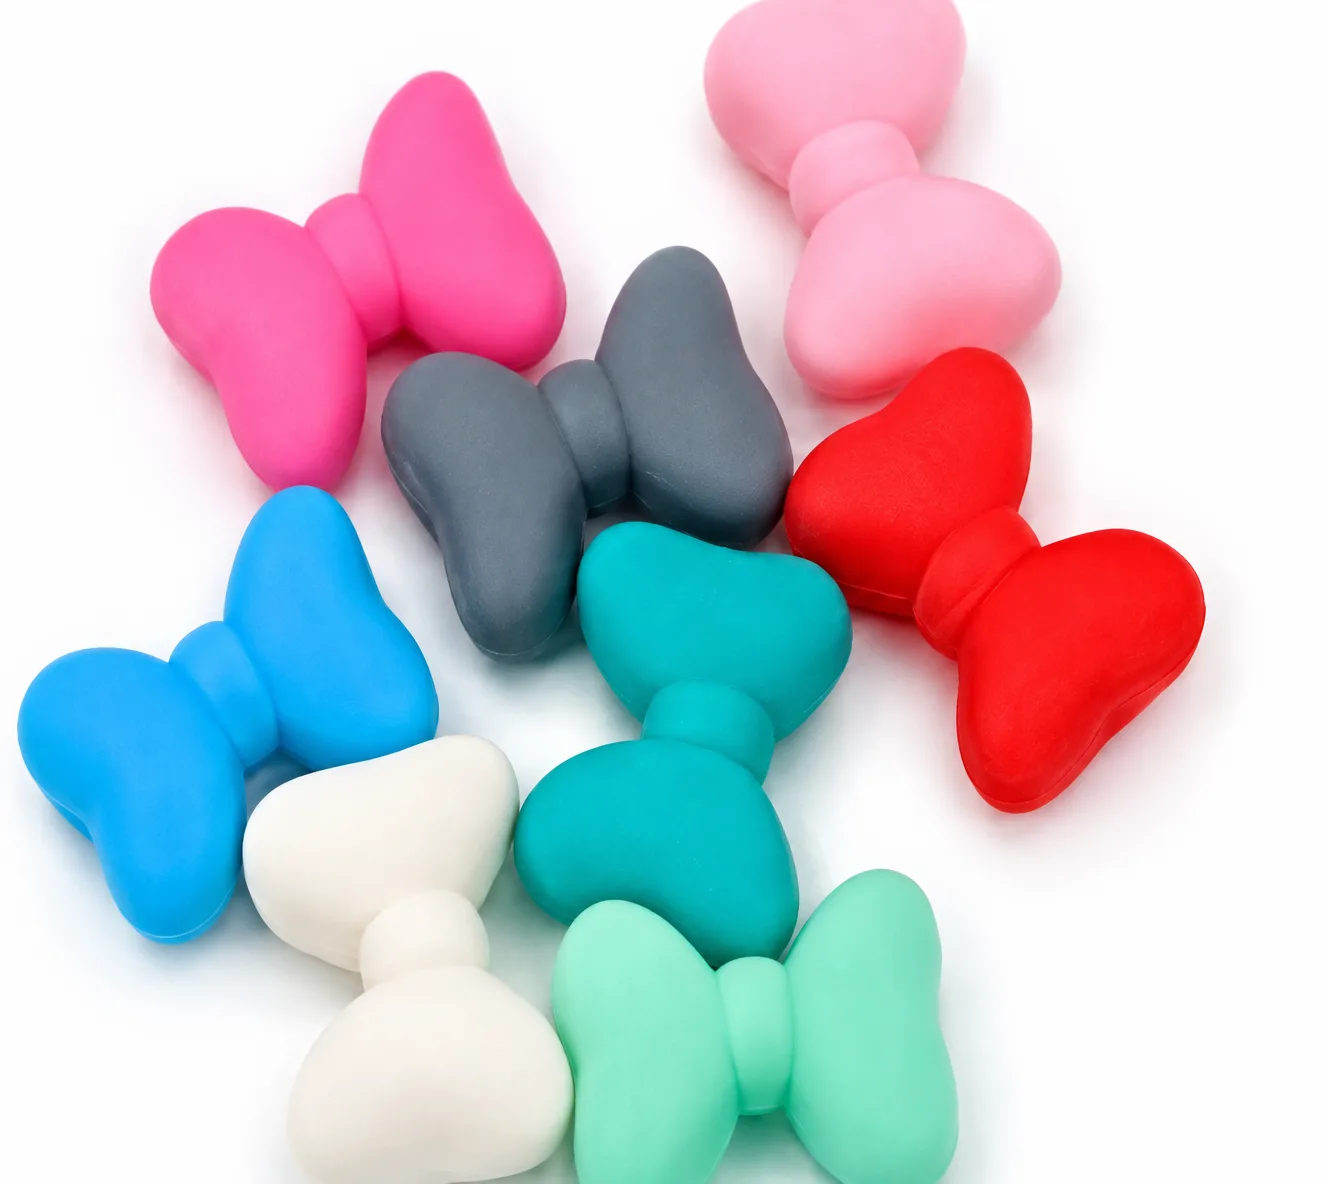
Разнообразие форм показывает возможности пресс-инструмента: от простого круглого контура до сложных фигурных изделий. Для каждой продукции важно согласовать геометрию оснастки со свойствами сырья и рабочими параметрами пресса.
От идеи до готового изделия — вместе с «МЕХАНИЗМЫ»
Прессование — это не только выбор машины по производительности. Результат зависит от сочетания оборудования, пресс-инструмента, подготовки сырья и организации производственного участка.
В «МЕХАНИЗМЫ» помогаем подобрать пресс MHNZ серии ZP под планируемый выпуск, определить подходящий пресс-инструмент и продумать оснащение участка — от подачи сырья до очистки готовых таблеток.
Поможем выбрать модель ZP, пресс-инструмент и дополнительное оборудование с учётом требований Вашего производства.


