


Порошок или гранулы часто требуется передать из исходной емкости непосредственно в бункер, смеситель, реактор, таблеточный пресс, упаковочную машину или другое оборудование. Один из способов организовать такую подачу — вакуумный загрузчик. Материал в этом случае движется внутри трубопровода вместе с воздушным потоком, а в точке приема отделяется от воздуха и выгружается для следующей технологической операции.
При выборе загрузчика учитывают требуемую производительность, свойства материала и конфигурацию маршрута. Разберем рабочий цикл оборудования и исходные данные, которые нужны для подбора вакуумного загрузчика под конкретную производственную задачу.
Как работает вакуумный загрузчик
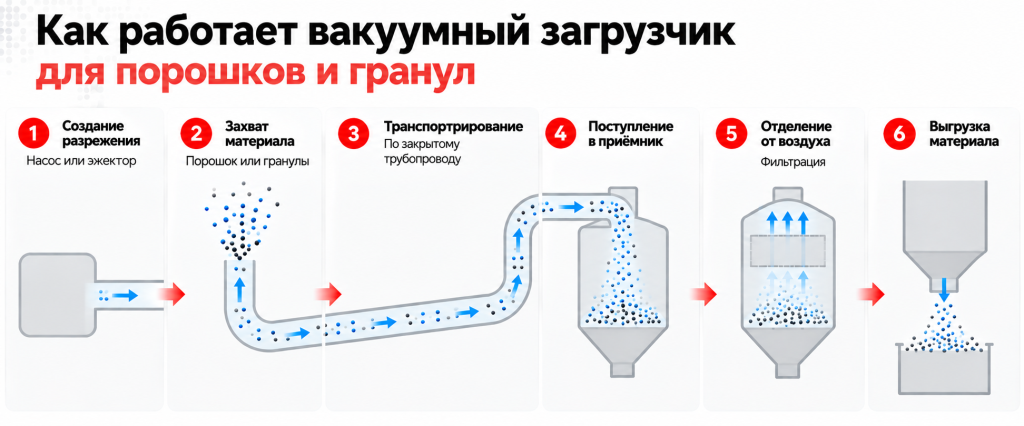
Рабочий процесс начинается с создания разрежения. Возникающий воздушный поток захватывает порошок или гранулы в точке забора и перемещает их по трубопроводу в приемник.
В приемнике разделяются две составляющие потока: транспортируемый продукт и воздух. Эту функцию выполняет фильтр. Материал задерживается в приемнике, а воздух проходит через фильтрующий элемент. После этапа транспортирования накопленный продукт выгружается в принимающее оборудование.
Рабочий цикл можно представить последовательностью:
создание разрежения → захват материала воздушным потоком → транспортирование по трубопроводу → поступление в приемник → отделение материала от воздуха → выгрузка.
Такая организация подачи позволяет провести основной путь порошка или гранул по закрытой трассе. Для производства это означает меньше открытых перегрузочных операций по маршруту и возможность подавать материал непосредственно к следующему аппарату. Закрытая схема также помогает уменьшить распространение пыли и загрязнение рабочей зоны при перегрузке. Степень пылеулавливания конкретной установки зависит от ее исполнения и условий эксплуатации.
Где вакуумная подача встраивается в технологическую линию
Вакуумный загрузчик выполняет транспортную операцию между точкой, где находится исходный материал, и оборудованием, которому этот материал требуется для дальнейшего процесса.
Вакуумную подачу порошков и гранул можно использовать для загрузки смесителей, реакторов, бункеров, таблеточных прессов, упаковочных машин, вибросит, грануляторов и мельниц. Такое оборудование применяется в фармацевтических, пищевых и химических производствах.
Практическая задача при этом может выглядеть по-разному. Например, порошок требуется забрать из исходной емкости и подать в смеситель. В другой линии гранулированный продукт нужно передать в накопительный бункер перед упаковкой. Принцип транспортирования остается общим, а требования к загрузчику определяются конкретным материалом, требуемой подачей и маршрутом между двумя точками.
От чего зависит производительность вакуумного загрузчика
Производительность вакуумного загрузчика рассматривают вместе с условиями транспортирования. Паспортное значение позволяет оценить возможности оборудования, а для конкретной производственной задачи требуется учитывать материал и конфигурацию трассы.
Фактическая подача связана со свойствами продукта. Значение имеют насыпная плотность, размер частиц, сыпучесть, влажность и другие характеристики материала, влияющие на его движение в воздушном потоке.
Вторая группа факторов относится к маршруту. При подборе учитывают расстояние между точками забора и выгрузки, высоту подъема и изменение направления трубопровода. Чем точнее описана реальная трасса, тем корректнее можно сопоставить требуемую подачу с возможностями оборудования.
Поэтому паспортную производительность загрузчика следует рассматривать вместе со свойствами конкретного продукта и условиями его транспортирования.
Какие данные нужны для подбора вакуумного загрузчика
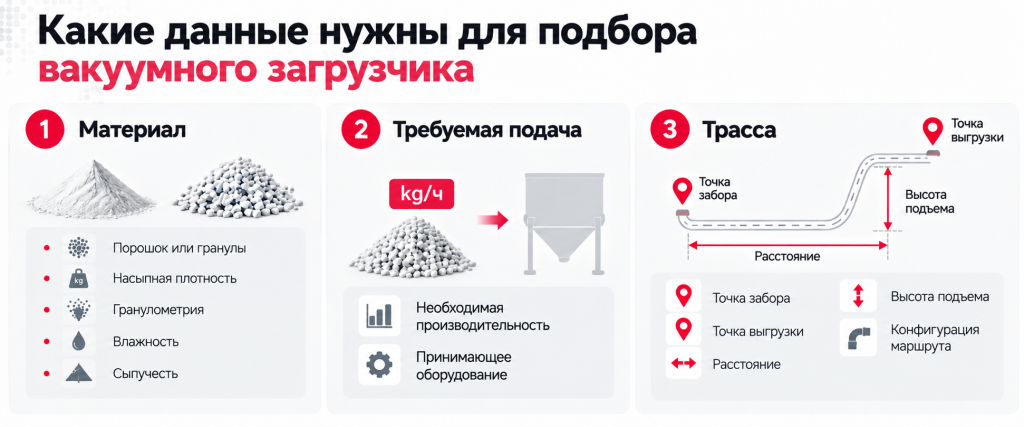
Чтобы перейти от общей задачи к подбору оборудования, полезно собрать исходные данные по трем блокам:
- материал: название продукта, порошок это или гранулы, известные характеристики сырья, которые могут влиять на транспортирование;
- требуемая подача: сколько материала необходимо передавать за единицу времени и к какому оборудованию он поступает;
- трасса: откуда забирается материал, куда подается, расстояние между точками, высота подъема и конфигурация маршрута.
Если для продукта известны насыпная плотность, гранулометрия, влажность или особенности сыпучести, эти сведения также полезно передать при подборе. Они позволяют оценивать задачу по реальному сырью, а не только по названию материала.
На стороне технологической линии нужно определить точку забора и принимающее оборудование. Эти данные показывают, какой маршрут должен пройти материал и как загрузчик предстоит встроить между двумя технологическими операциями.
После этого варианты оборудования можно рассматривать уже применительно к производственной задаче: требуемая подача задает исходный диапазон, а свойства продукта и параметры трассы помогают уточнить выбор.
Вакуумный загрузчик и шнековый транспортер решают задачу подачи по-разному
Для порошков и гранул применяются разные способы транспортирования. В шнековом транспортере материал перемещается механически за счет вращения шнека внутри корпуса. В вакуумной системе продукт переносится воздушным потоком по трубопроводу.
Из этого различия следует и разная логика подбора. Для шнекового транспортера существенны параметры рабочего органа и режим его вращения. Для вакуумной подачи требуется оценивать особенности перемещения материала воздушным потоком и конфигурацию трубопровода.
Тип оборудования выбирают с учетом задачи участка: какой продукт требуется перемещать, откуда и куда он должен поступать, какая нужна подача и как расположены точки технологического процесса. Для задач, где рассматривается именно шнековая подача, эти зависимости отдельно разобраны в статье МЕХАНИЗМОВ «Как выбрать шнековый транспортер для сыпучих материалов: производительность, диаметр шнека и параметры сырья» .
Как подобрать вакуумный загрузчик под задачу производства
Для подбора вакуумного загрузчика сначала фиксируют материал и требуемую подачу, затем определяют точки забора и выгрузки и описывают маршрут. Если известны характеристики продукта, способные влиять на транспортирование, их также включают в исходные данные.
Такой набор информации позволяет перейти от общей паспортной производительности к выбору оборудования для конкретного участка и заранее учесть условия, в которых будет происходить подача.


