


Линия фасовки в мешки: как работает комплекс DGS-50F MHNZ на 5–50 кг
Как организовать фасовку порошков в мешки по 5–50 кг — от подачи материала до зашивки горловины? На примере комплекса DGS-50F MHNZ разбираем работу шнекового загрузчика, весового дозатора, конвейера и мешкозашивочной машины, а также параметры, которые важно учесть при подборе линии.

Здравствуйте, коллеги!
При фасовке порошка в мешки по 5–50 кг важно согласовать работу всех узлов линии. Даже если фасовочная машина быстро отмеряет порции, ручное перемещение наполненных мешков и подготовка их к зашивке могут замедлять работу всего участка.
Разберём на примере комплекса DGS-50F MHNZ, как порошок поступает к дозатору, как формируется порция и что происходит с мешком после наполнения. Отдельно посмотрим, какие свойства продукта и условия на участке влияют на выбор оборудования.
Какую задачу решает комплекс на участке фасовки
На выходе участка нужен мешок заданной массы с закрытой горловиной, готовый к дальнейшему перемещению. Для этого важно заранее определить, где оператор устанавливает пустую упаковку, как поддерживается наполненный мешок и насколько удобно подвести его к швейному узлу.
Лента конвейера служит опорой для наполненного мешка и перемещает его от фасовочного поста к мешкозашивочной машине. Оператор следит за положением упаковки и подготавливает горловину к зашивке. От организации этих действий зависит, удастся ли выдерживать нужный рабочий ритм.
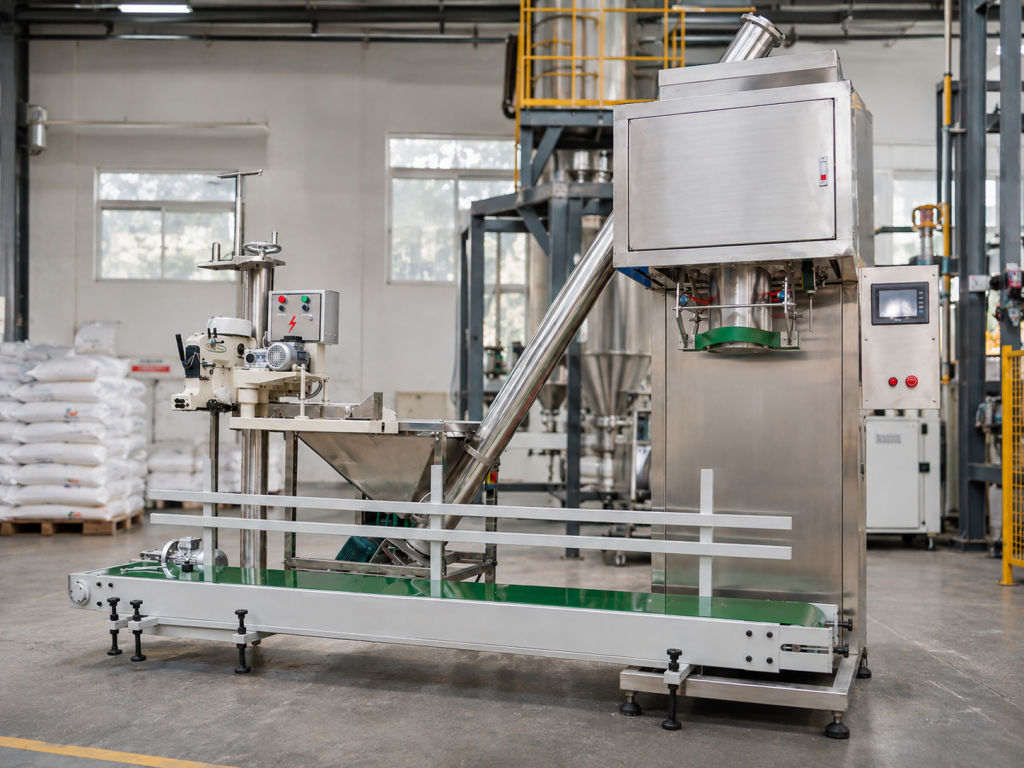
Из каких узлов состоит линия DGS-50F
В состав рассматриваемого комплекса входят четыре основных узла. Шнековый загрузчик переносит порошок из приемного бункера к фасовочной машине. Весовая фасовочная машина подаёт порошок в мешок дозирующим шнеком, контролируя массу порции. Конвейер поддерживает и перемещает наполненную упаковку. Мешкозашивочная машина закрывает горловину ниточным швом. Работой фасовочного узла управляет собственная система контроля и взвешивания.
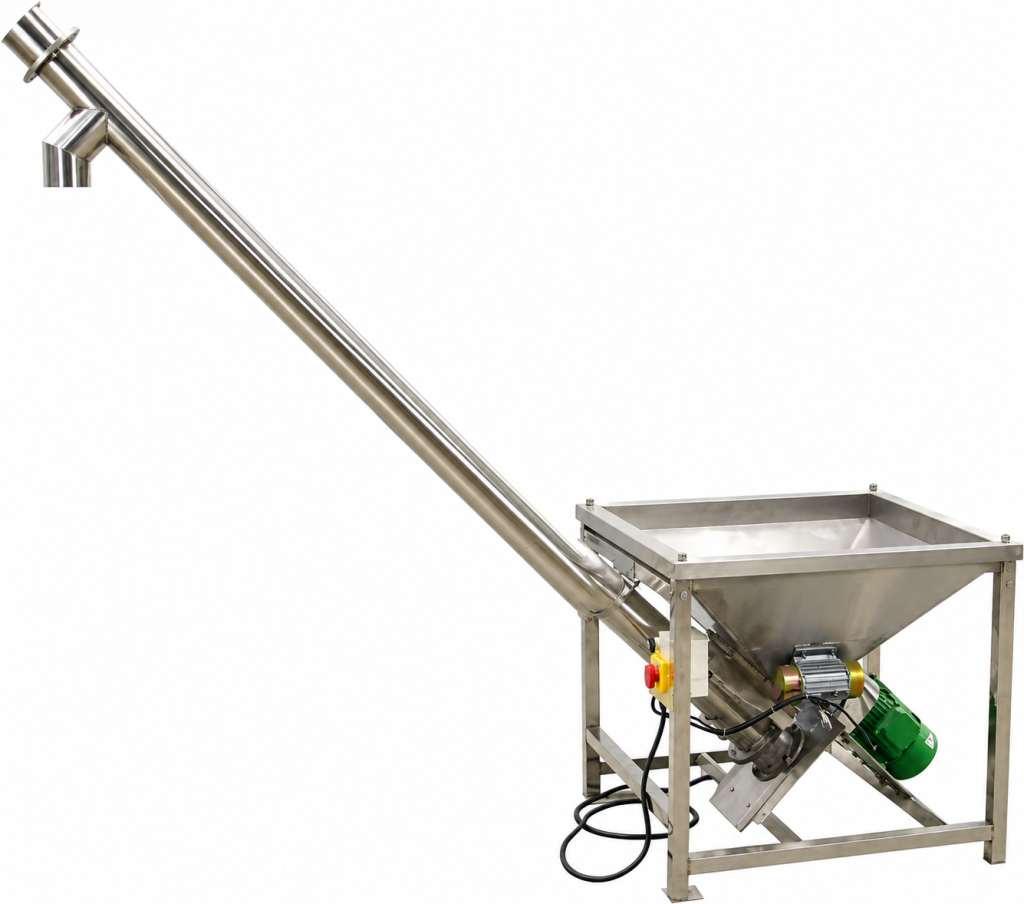
Здесь работают два разных шнека. Первый находится в отдельном загрузчике: он поднимает материал по наклонной трубе и обеспечивает поступление порошка к фасовочной машине. Второй относится к самой фасовочной машине и подает продукт в процессе дозирования. Их задачи различаются, поэтому производительность загрузчика в кубометрах за час нельзя напрямую приравнивать к числу готовых мешков.
Путь порошка: от бункера к весовой дозе
Порошок засыпают в приемный бункер шнекового загрузчика. Вращающийся шнек перемещает его по наклонной трубе вверх, к приемной части фасовочной машины. Для этого узла указаны бункер объемом 180 л, высота подачи 2,6 м и объемная производительность 2–6 м³/ч. Реальная массовая подача зависит в том числе от насыпной плотности и поведения порошка в шнеке.
После поступления в фасовочную машину продукт проходит через ее дозирующий механизм с одним шнеком. Весовая система контролирует массу формируемой порции. Подача и взвешивание должны работать согласованно: если порошок движется неравномерно, например из-за слеживания или образования сводов в бункере, устойчивость дозирования может измениться. Поэтому свойства материала проверяют еще до выбора исполнения линии.
Чтобы фасовочная машина работала в выбранном темпе, загрузчик должен подавать достаточно продукта. При компоновке также предусматривают доступ к бункеру и трубе для обслуживания и очистки.
Весовое дозирование и наполнение мешка
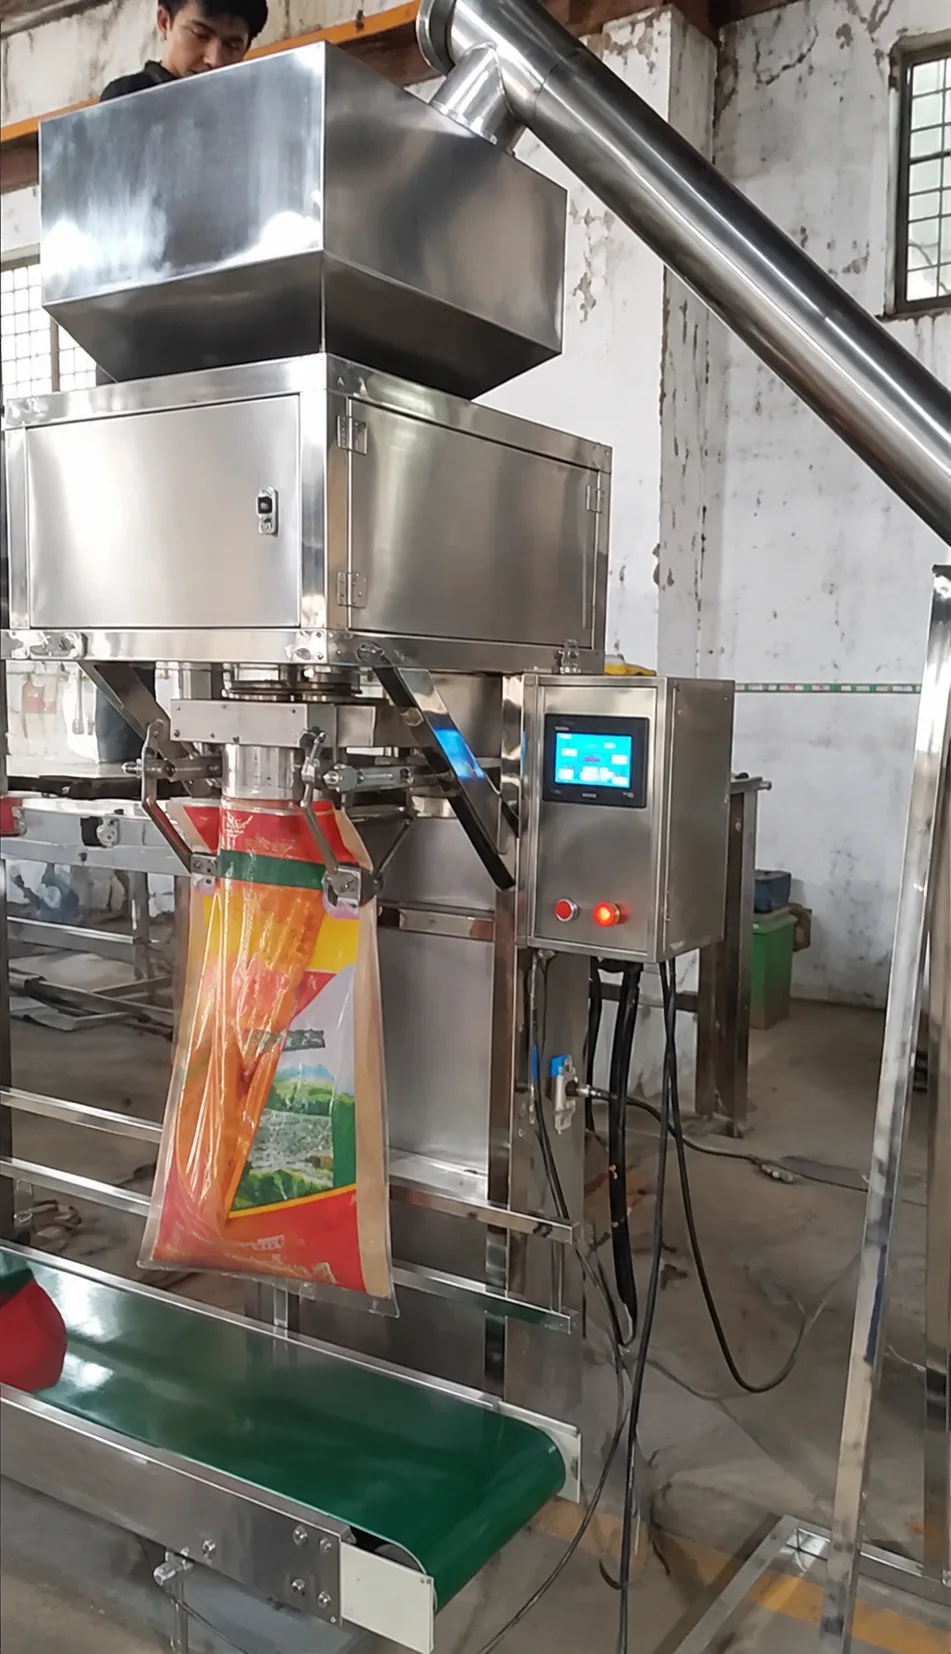
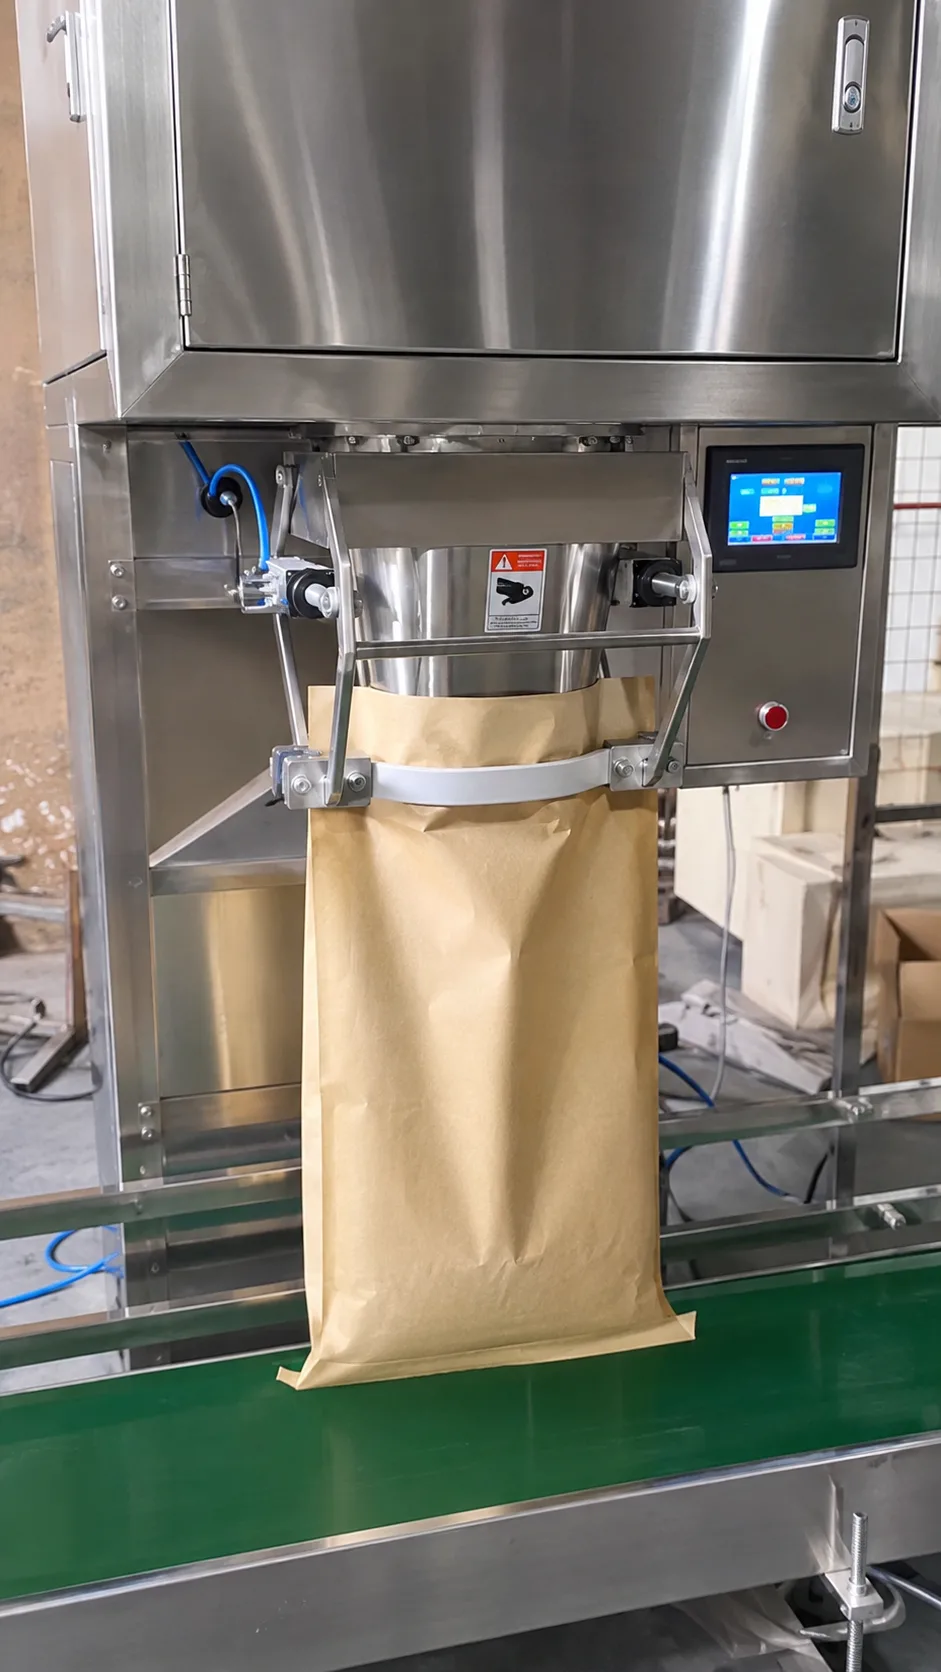
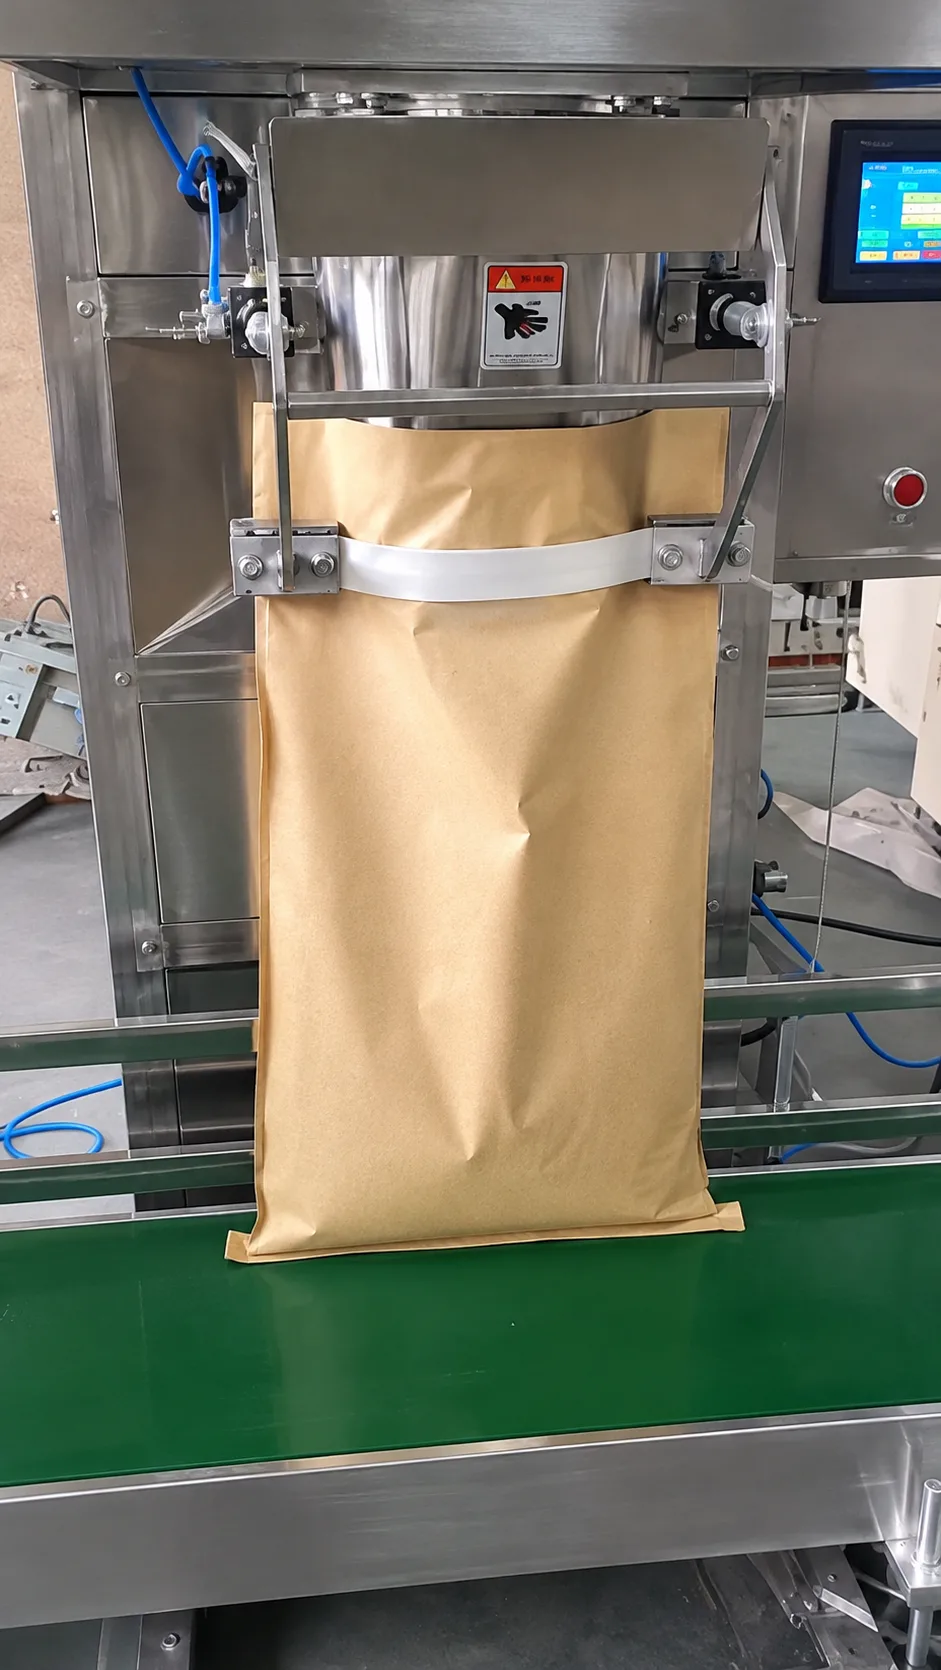
Оператор размещает пустой мешок под выпускным узлом фасовочной машины и удерживает его в предусмотренном рабочем положении. Дозирующий шнек подаёт порошок в мешок, а весовая система контролирует массу дозы. После завершения наполнения мешок освобождают для дальнейшего перемещения по конвейеру. На практике на длительность цикла влияют форма мешка, устойчивость его установки и то, насколько удобно оператору выполнять эти действия.
Для фасовочной машины DGS-50F указан диапазон дозирования 5–50 кг и производительность 2–6 мешков/мин. Точность дозирования составляет 0,2–0,5 % по техническим характеристикам оборудования, однако база расчёта и методика измерения не уточнены. Поэтому допустимое отклонение массы проверяют для конкретного порошка и выбранной дозы.
Скорость 2–6 мешков/мин характеризует фасовочную машину, а не гарантированный выпуск готовых зашитых мешков. Общий темп определяется также временем установки и снятия упаковки, работой конвейера, подготовкой горловины и возможностями мешкозашивочной машины. Эти операции нужно оценивать как единый цикл.
Передача наполненного мешка и зашивка горловины
После наполнения мешок опирается на конвейер и перемещается к мешкозашивочной машине. Это избавляет оператора от необходимости переносить весь вес упаковки между постами. При компоновке линии сопоставляют высоту выпускного узла, уровень ленты и положение швейной головки: горловина должна подходить к зоне зашивки без лишних подъемов и перекосов.
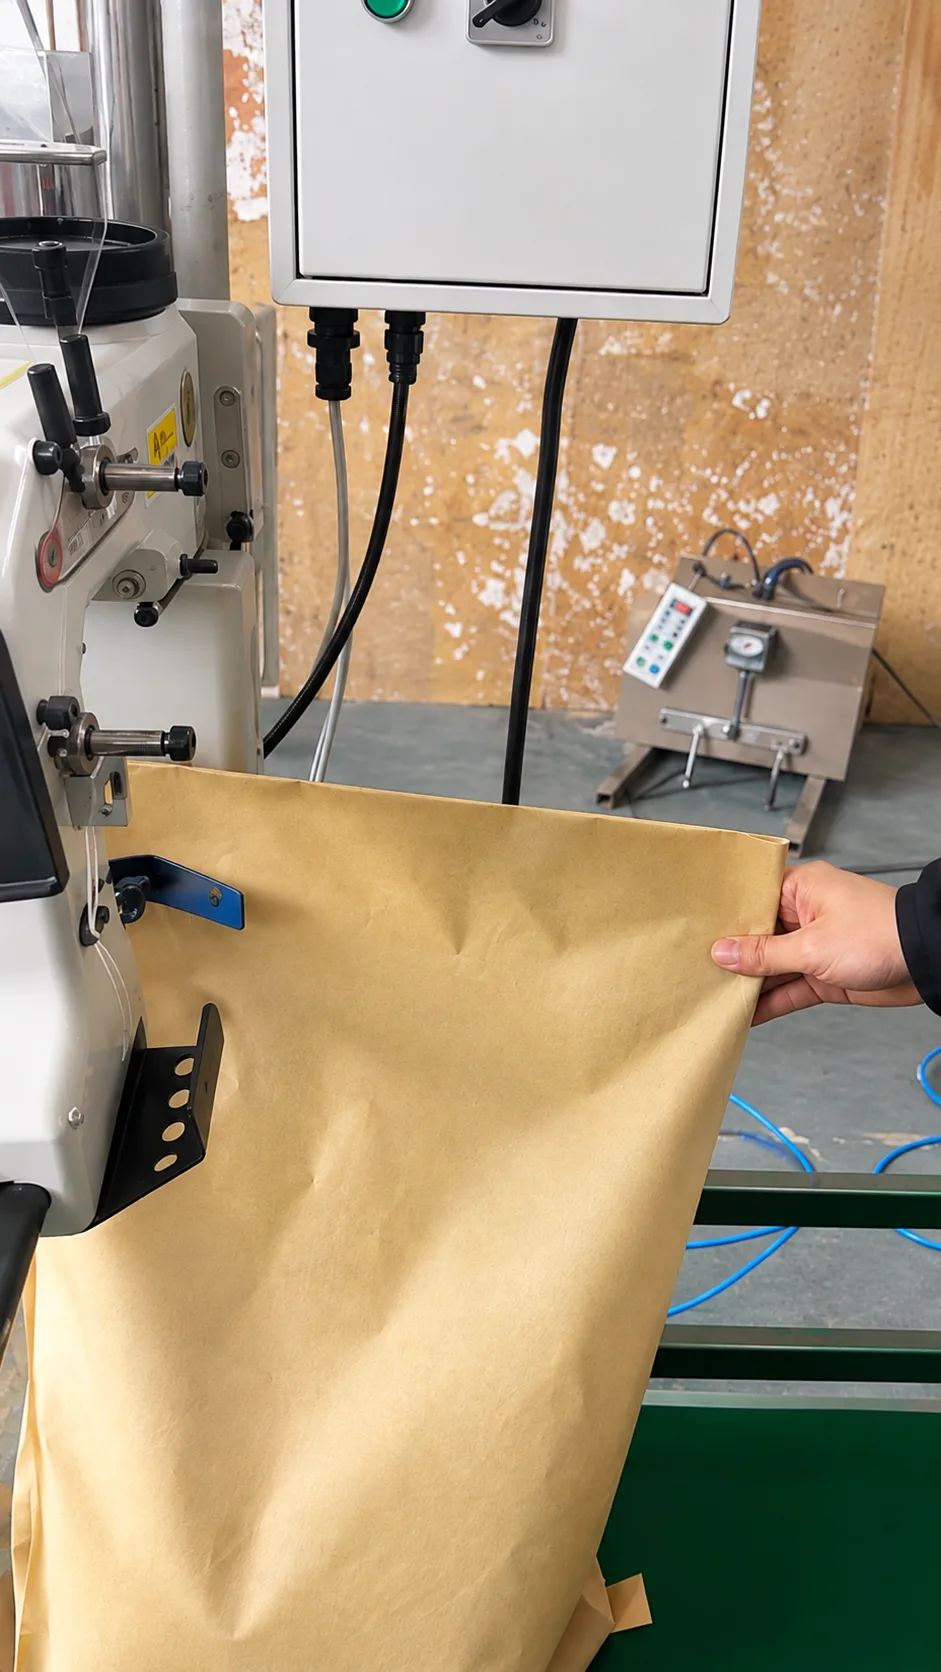
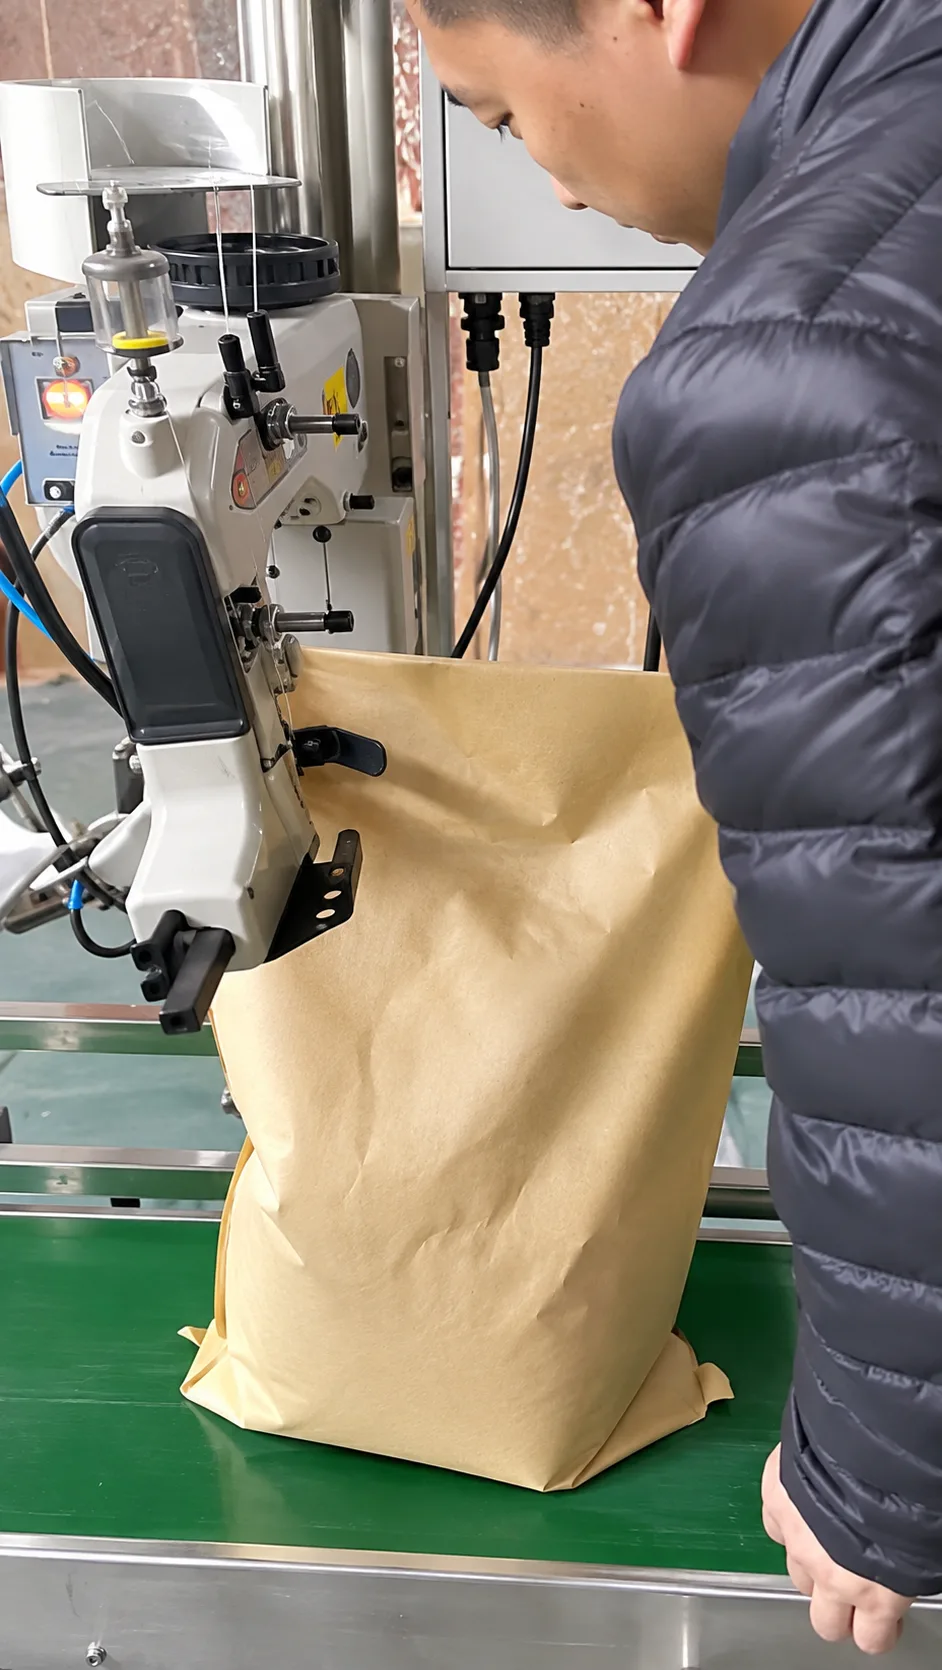
Мешкозашивочная машина закрывает края горловины ниточным швом. Это отличается от термосварки, при которой совместимые полимерные слои соединяются под действием нагрева. Зашивка подходит для упаковки, конструкция которой допускает прошивание; материал мешка, наличие вкладыша и требования к сохранности продукта определяют, достаточно ли такого способа закрытия.
На швейном посту важны ровная подача горловины и устойчивое положение мешка. Если наполненная упаковка наклоняется или ее край подводится с перекосом, оператору сложнее обеспечить повторяемое закрытие. Поэтому транспортирование и доступ к швейному узлу рассматривают вместе, а качество шва проверяют на выбранном типе мешка.
Характеристики фасовочной машины и шнекового загрузчика
У фасовочной машины и шнекового загрузчика разные функции, единицы измерения производительности и мощность. Сопоставлять их параметры удобнее по отдельности — основные значения приведены в таблице.
| Параметр | Значение |
|---|---|
| Фасовочная машина DGS-50F | |
| Диапазон дозирования, кг | 5–50 |
| Производительность, мешков/мин | 2–6 |
| Способ дозирования | Один дозирующий шнек |
| Заявленная точность, % | 0,2–0,5 |
| Сжатый воздух: давление, МПа; расход, м³/ч | 0,4–0,6; 1 |
| Электропитание, В; мощность, кВт | 380; 2,2 |
| Шнековый загрузчик | |
| Производительность подачи, м³/ч | 2–6 |
| Объём приёмного бункера, л | 180 |
| Диаметр трубы, мм; высота подачи, м | 159; 2,6 |
| Электропитание переменного тока, В; мощность, кВт | 380; 3 |
| Габариты (Д × Ш × В), мм | 3000 × 800 × 3000 |
При планировании участка необходимо согласовать габариты оборудования, расположение конвейера и мешкозашивочной машины, а также общую установленную мощность комплекса. Параметры отдельных узлов не определяют автоматически энергопотребление и выпуск всей линии.
Что проверить по порошку, мешку и рабочему месту
Для шнековой подачи важны насыпная плотность, сыпучесть, влажность и склонность порошка к слеживанию. Материал, который легко движется в бункере, и порошок, образующий своды или налипающий на стенки, могут требовать разных условий подачи. Пыление влияет на организацию загрузки и уборки участка, а требования к чистоте продукта — на контактные поверхности и порядок очистки оборудования.
По упаковке определяют материал мешка, его размеры, форму после наполнения и возможность прошивания горловины. Затем проверяют компоновку: где стоит приемный бункер, на какой высоте расположен выпускной узел, как мешок попадает на конвейер и сколько места есть для оператора у швейной машины. Эти сведения позволяют оценить линию как рабочее место, а не как набор отдельно стоящих машин.
Что уточнить перед заказом DGS-50F
Для подбора DGS-50F начните с продукта: укажите его наименование, насыпную плотность, особенности текучести и пыления, а при возможности передайте образец. Затем определите массу дозы в пределах 5–50 кг, желаемый выпуск за час или смену и тип мешка — материал, размеры и способ закрытия. Полезна схема участка с высотами подачи, доступной площадью и расположением существующего оборудования.
По этим данным можно согласовать испытание фасовки на конкретном порошке и оценить фактический темп работы. До заказа нужно уточнить методику проверки точности, условия достижения заявленной производительности фасовочной машиной, исполнение конвейера и швейного узла, габариты, подключение и общую мощность комплекса.
Расскажите, какой продукт необходимо фасовать, в какие мешки и с какой производительностью. Поможем подобрать комплектацию DGS-50F с учётом свойств порошка, массы дозы и условий вашего производства.


