


Не во всяком процессе просеивание нужно для получения нескольких фракций. Бывает другая задача: основная масса продукта уже соответствует требованиям по крупности и должна пройти дальше, а случайные крупные включения требуется задержать.
Такую операцию используют как контрольный просев. От ее назначения зависит и подход к оборудованию: сначала определяют, что требуется отделить и как просеивание должно быть связано с предыдущей и следующей стадиями процесса.
Что решает контрольный просев
Представим технологический процесс, в котором сыпучий продукт после предыдущей операции должен поступить, например, на дальнейшую переработку, дозирование или фасовку. Делить весь поток на несколько полезных размерных классов здесь не требуется. Просеивание выполняет контрольную операцию на пути продукта и отделяет нежелательную крупную часть.
Причина появления такой крупной части зависит от конкретного процесса. Это могут быть посторонние включения либо агломераты и комки самого продукта. Поэтому выражение «очистка от примесей» описывает только часть возможных задач контрольного просева: задержанная частица не обязательно является посторонним материалом.
Само просеивание при этом выполняет размерное разделение. Если комок задержался на сите, это еще не означает, что вибросито должно его разрушить и вернуть материал в основной поток. Разрушение агломератов — отдельная технологическая задача, если она вообще требуется.
Чем контрольный просев отличается от разделения на фракции
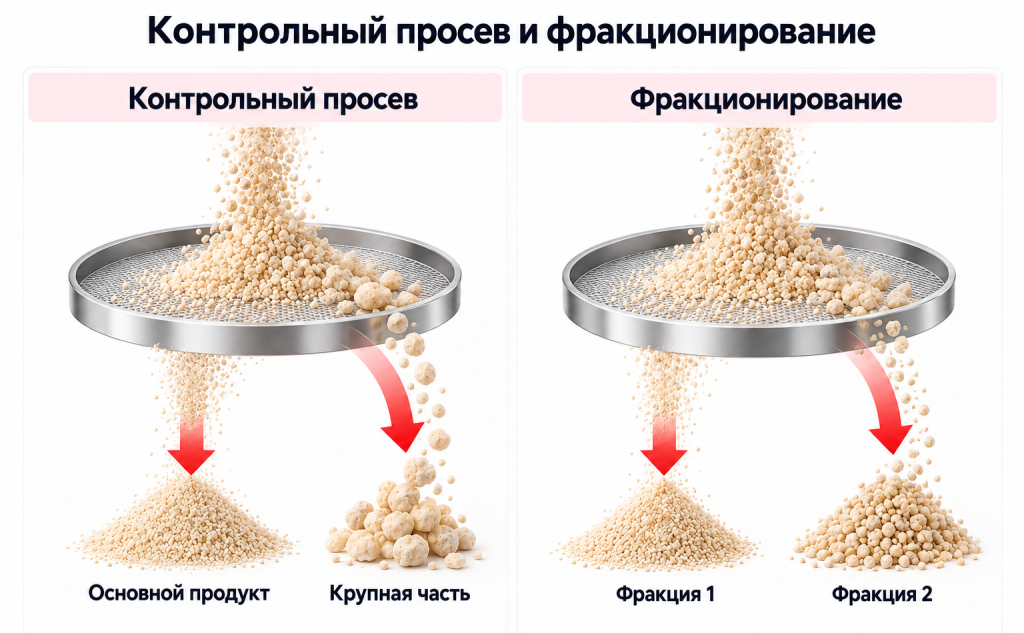
И при контрольном просеве, и при фракционировании частицы разделяются относительно отверстий ситовой поверхности. Разница — в назначении полученных потоков.
При фракционировании разделение по крупности само является технологическим результатом. Производству нужны определенные классы материала, поэтому каждый из полученных потоков рассматривается как отдельная требуемая фракция. Подробнее о разделении сыпучих материалов по крупности и получении нужных фракций читайте в отдельной статье.
При контрольном просеве разделение обслуживает другую производственную задачу: из потока удаляют нежелательную крупную часть. Получение нескольких товарных классов крупности целью такой операции не является.
Это различие лучше определить еще до выбора конструкции машины. Фраза «нужно разделить материал по размеру» сама по себе не показывает, требуется ли производству классификация продукта или контрольная операция внутри технологического процесса.
Проход и сход: какой поток здесь основной
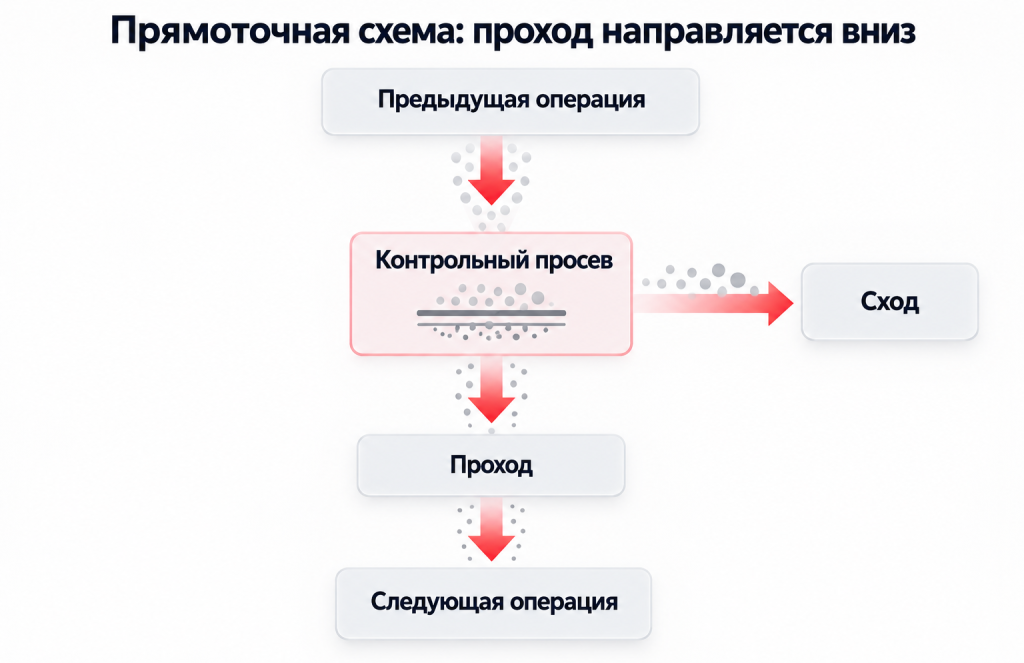
После разделения образуются два потока, для которых используют термины «проход» и «сход».
Проход — материал, прошедший через отверстия ситовой поверхности. В рассматриваемой задаче он продолжает основной технологический маршрут.
Сход — более крупная часть, оставшаяся над ситовой поверхностью и выводимая из основного потока.
Эти понятия нужны не только для описания работы сита. При проектировании участка необходимо понимать направление обоих потоков: куда поступает проход и куда отводится сход. Дальнейшая судьба схода зависит от самого продукта и производственного процесса, поэтому определить ее только по факту задержания на сите нельзя.
Сито разделяет материал по размерному признаку, но само по себе не устанавливает происхождение задержанной части. Крупная частица может оказаться посторонним включением, комком продукта или другой нежелательной для следующей стадии частью. Если происхождение критично, его оценивают отдельно.
Где контрольный просев находится в технологическом процессе
У контрольного сита нет одного обязательного места в линии. Позицию выбирают по тому, на каком этапе требуется отделить крупную часть и какой продукт должен поступить дальше.
Поэтому сначала имеет смысл смотреть не на отдельную машину, а на участок процесса:
Если контроль требуется после смешивания, сито размещают после соответствующей стадии. Если проверка нужна непосредственно перед дозированием или фасовкой, узел просеивания располагают перед этой частью линии. В другой технологической схеме контроль может понадобиться раньше.
Такой подход позволяет ответить на два вопроса еще до компоновки оборудования: откуда продукт поступает на сито и куда должен уйти проход.
Положение сита в линии связано и с работой соседнего оборудования. Подача должна обеспечивать поступление материала на просеивающую поверхность, а разгрузка — передавать прошедший продукт дальше по предусмотренному маршруту. Поэтому контрольный просев рассматривают как часть технологической цепочки, а не как изолированную операцию.
Что происходит с продуктом после просеивания
После сита проход должен попасть на предусмотренную технологическую стадию. Это может быть приемная емкость, транспортирующее оборудование, дозирующий или фасовочный участок либо другая операция — конкретная схема зависит от производства.
В каком направлении удобнее вывести основной поток после сита?
Если проход требуется отвести в сторону, конструкция разгрузки должна соответствовать такой схеме. Если следующая операция расположена ниже и продукт целесообразно передавать вниз, можно рассматривать прямоточное исполнение.
Это уже не вопрос качества сетки или количества получаемых фракций. Здесь выбирают конструкцию узла с учетом маршрута основного продукта после просеивания.
Когда имеет смысл прямоточная схема
Прямоточная схема особенно логична там, где основной поток после прохождения ситовой поверхности должен продолжить движение вниз.
В такой компоновке проход разгружается непосредственно в нижнем направлении. Если под ситом находится следующий элемент технологической цепочки, такой маршрут можно учитывать при построении узла.
В линейке МЕХАНИЗМЫ для таких задач представлены, в частности, прямоточные вибросита ZPS-600 и ZPS-800. Обе модели позволяют организовать контрольный просев с выводом прошедшего через сетку материала непосредственно вниз, к следующему элементу технологической линии. Задержанная крупная часть отделяется от основного потока.
Модели различаются диаметром сита. У ZPS-600 он составляет 550 мм, у ZPS-800 диаметр сита равен 750 мм. Для обеих моделей предусмотрены одно- и двухмоторные исполнения. При подборе типоразмера учитывают свойства продукта, необходимую границу разделения, подачу материала и условия размещения. По одному диаметру сита определить пригодность модели для конкретного процесса нельзя.
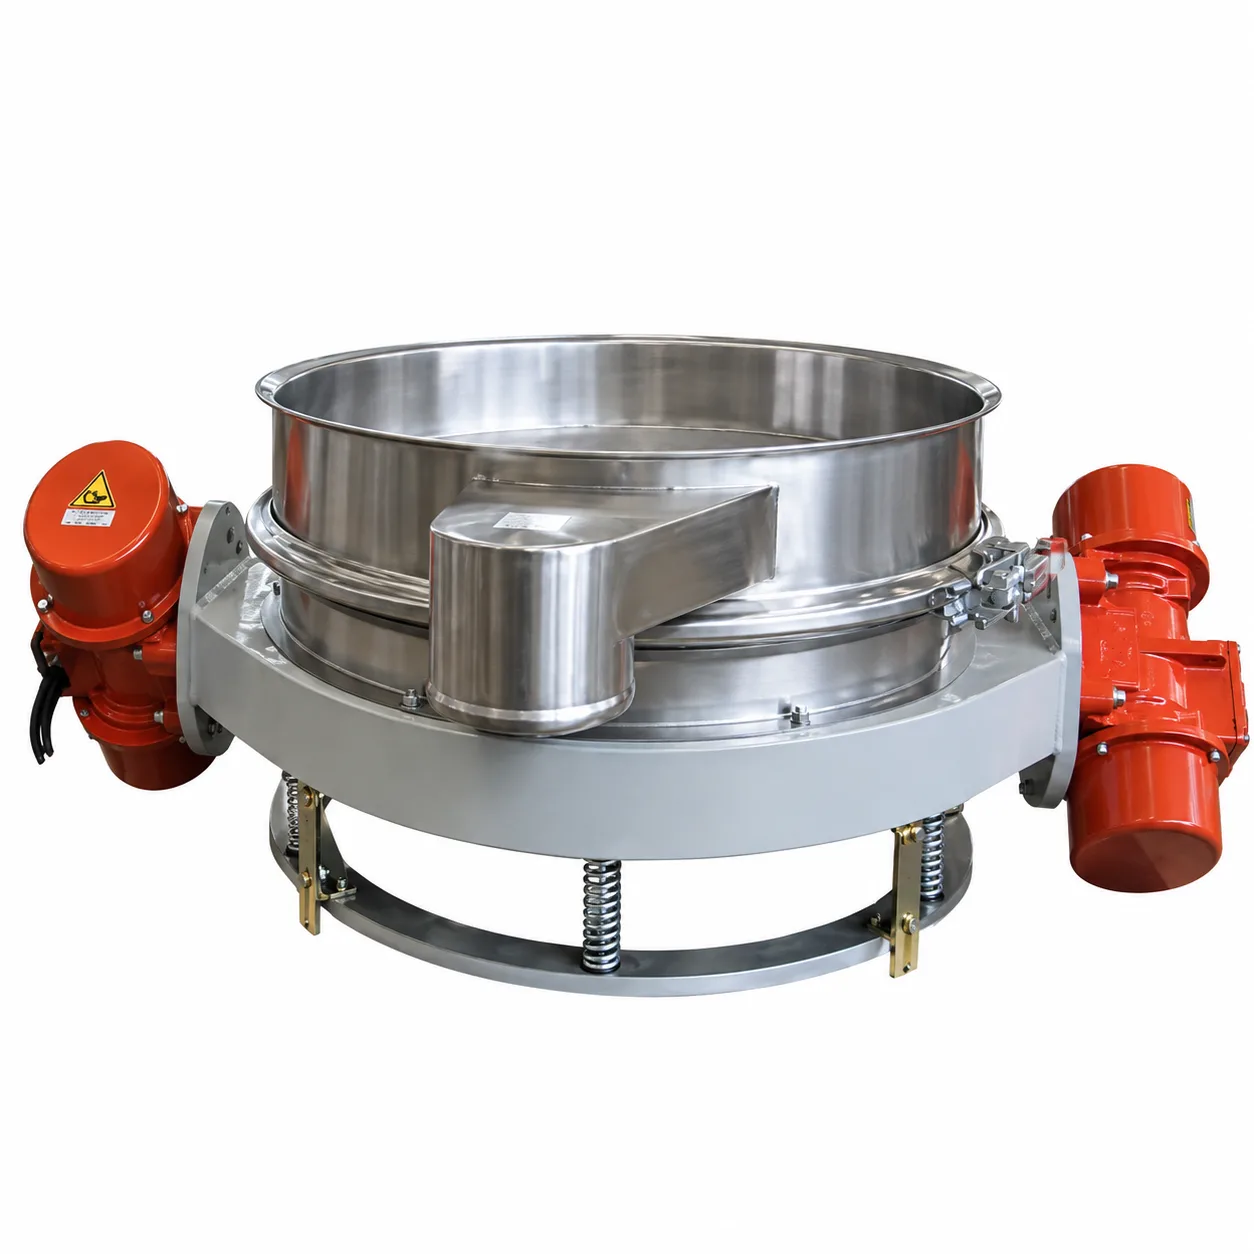
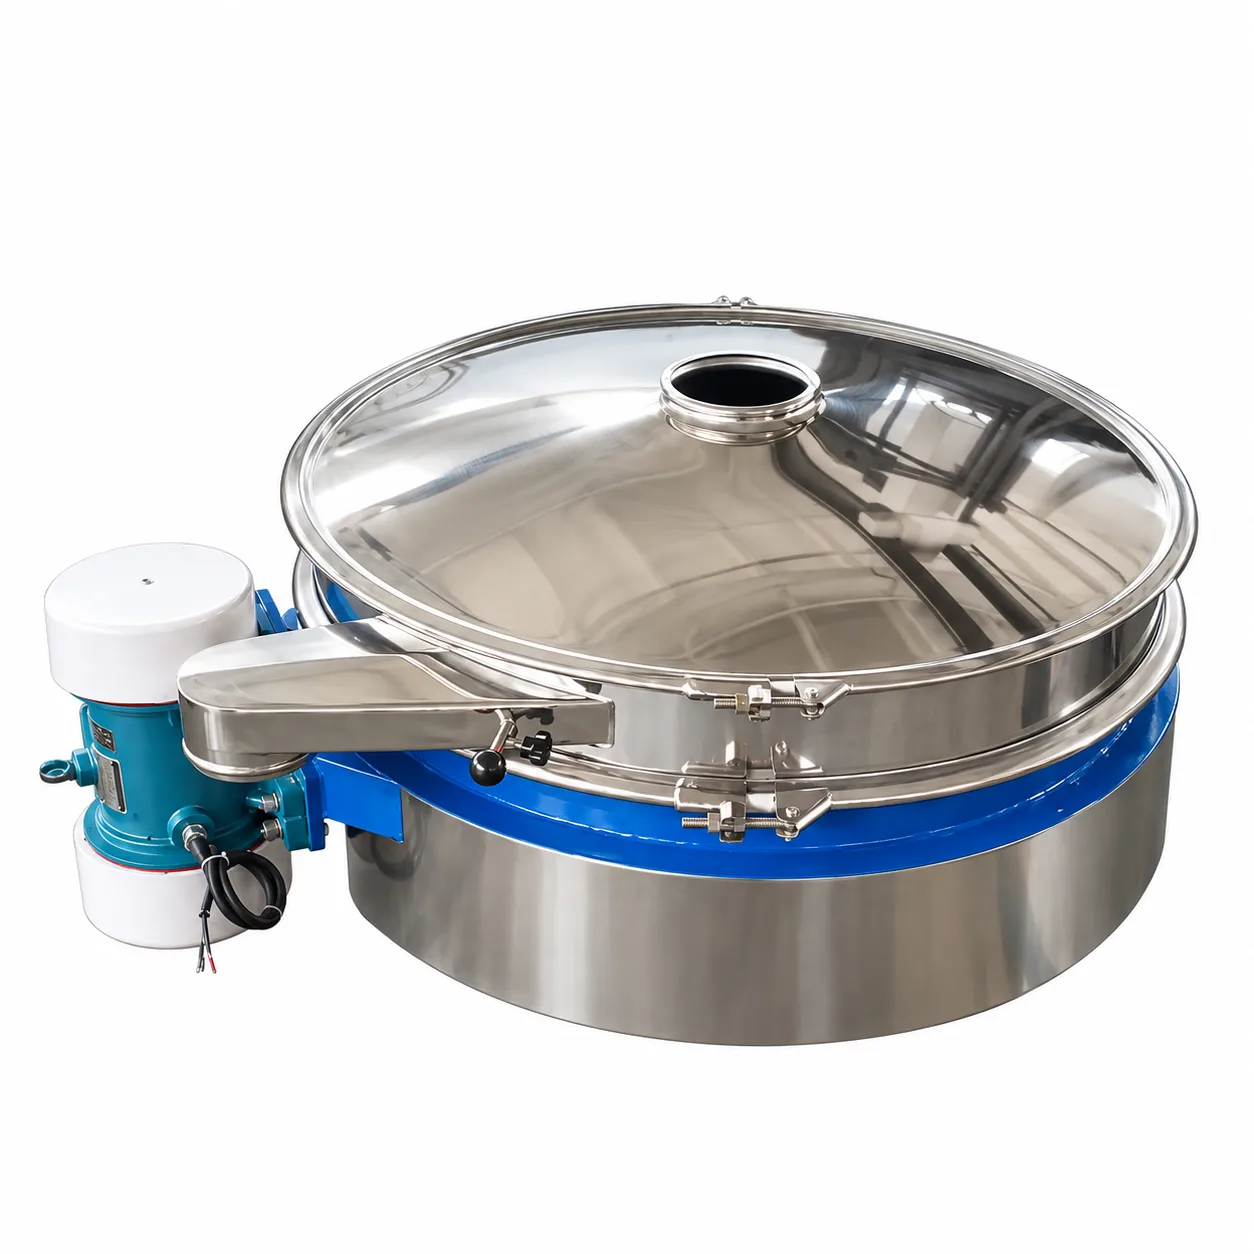
Прямоточные вибросита ZPS-600 и ZPS-800 рассматривают для участков, где основной продукт после просеивания необходимо направить вниз. Однако выбор конкретной модели зависит не только от расположения следующей операции, но и от свойств материала, требуемого разделения и условий установки.
Что нужно знать для подбора оборудования под контрольный просев
Для первичного подбора полезнее описать сам контрольный узел, чем начинать с диаметра вибросита или конкретной модели.
- какой продукт поступает на просев и в каком состоянии он находится;
- что требуется задержать — например, нежелательную крупную часть определенного характера;
- что должно пройти через сито и поступить дальше;
- какая граница разделения требуется, если она уже определена;
- какая производительность требуется на участке просеивания;
- откуда материал поступает на сито;
- куда после просева должен направляться проход;
- куда должен отводиться сход;
- какие требования предъявляются к исполнению оборудования и контактирующим с продуктом частям;
- какие ограничения по размещению и сопряжению с соседним оборудованием есть на участке.
Такое описание позволяет сначала определить схему процесса: что входит в узел, что требуется отделить и куда идут два полученных потока. После этого уже можно переходить к ситовой поверхности, типоразмеру и конкретному исполнению оборудования.
Если поведение продукта на сите заранее неизвестно, расчетных исходных данных может оказаться недостаточно. Тогда решение проверяют на реальном материале: особенно когда продукт склонен к комкованию, налипанию или его фактический размерный состав неизвестен.
Как сформулировать задачу для подбора
Вместо запроса «нужно вибросито для сыпучего продукта» можно сразу описать технологическую ситуацию:
Так специалист видит назначение операции и может оценивать оборудование именно как узел контрольного просеивания.
Если по технологической схеме проход требуется выводить непосредственно вниз, для такой задачи можно рассмотреть прямоточные вибросита ZPS-600 и ZPS-800. Для выбора конкретного исполнения нужно сопоставить конструкцию оборудования с продуктом, требуемым разделением, подачей и компоновкой участка.
МЕХАНИЗМЫ помогут подобрать оборудование под задачу контрольного просева и проверить, подходит ли для вашей технологической схемы прямоточное исполнение. Для первичной оценки можно передать описание продукта, требуемого разделения, производительности участка и оборудования до и после сита.


